- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-25 Происхождение:Работает


Обработка нержавеющей стали представляет собой сложную инженерную задачу. Высокие скорости наклепа и интенсивное трение постоянно угрожают производительности вашего производства. Эти суровые металлургические факторы напрямую влияют на стоимость штампов, время безотказной работы оборудования и качество конечной поверхности проволоки. При волочении мокрой проволоки из нержавеющей стали ваша прибыль во многом зависит от управления температурным режимом. Эффективность ваших систем смазки и охлаждения штампов определяет, достигнете ли вы высокоскоростного непрерывного производства или столкнетесь с дорогостоящими узкими местами в работе. Мы создали это подробное руководство для инженеров и специалистов по закупкам, оценивающих современные технологии рисования. Вы узнаете, как определять, модернизировать и разумно инвестировать в промышленные системы волочения проволоки. Мы охватываем все: от оценки гидродинамики до выбора надежной металлургии шпиля. Ожидайте практических идей, которые помогут оптимизировать ваши производственные возможности и защитить ваши инвестиции в оснастку.
Эффективное мокрое волочение проволоки из нержавеющей стали требует специальной циркуляции жидкости для предотвращения быстрого деформационного упрочнения и предотвращения истирания.
При оценке волочильного станка для проволоки из нержавеющей стали необходимо уделять первоочередное внимание эффективности охлаждения шпинделя, конфигурациям погружной головки и автоматической фильтрации жидкости.
Переход на усовершенствованные системы влажной смазки снижает затраты на оснастку (износ штампа), но требует строгого соблюдения протоколов обслуживания жидкости и контроля температуры.
На общую стоимость владения (TCO) оборудования для волочения проволоки из нержавеющей стали сильно влияют энергоэффективность, управление жизненным циклом охлаждающей жидкости и время безотказной работы машины во время высокоскоростной непрерывной волочения.
Нержавеющая сталь обладает заведомо низкой теплопроводностью. Он также отличается высокой прочностью на разрыв. Когда вы рисуете этот металл, тепло не рассеивается быстро через саму проволоку. Вместо этого чрезвычайная тепловая энергия концентрируется непосредственно на границе раздела проводов. Это локализованное тепло создает серьезную трибологическую нагрузку во время высокоскоростного производства.
Тепловой отказ приводит к каскадным эксплуатационным расходам. При выходе из строя систем охлаждения твердосплавные штампы подвергаются термическому растрескиванию. Поверхность проволоки страдает от задиров и истирания. В этом случае операторам приходится часто останавливать машину для замены поврежденных штампов. Эти незапланированные остановки машины снижают общую эффективность оборудования и увеличивают процент брака.
Успешная операция мокрого волочения достигает нескольких различных показателей. Вам следует искать:
Устойчивая высокая скорость волочения без кипения жидкости.
Очень предсказуемый и равномерный износ матрицы.
Стабильные свойства проволоки на растяжение по всей катушке.
Отсутствие поверхностных дефектов или микроскопических царапин на готовом изделии.
Обычно вы выбираете между чистыми маслами и водорастворимыми эмульсиями. Аккуратные масла обеспечивают превосходную граничную смазку при сверхвысоком давлении (EP). Эта защита абсолютно необходима для устойчивости к абразивному воздействию нержавеющей стали. И наоборот, эмульсии обеспечивают значительно лучший отвод тепла. Ваш выбор полностью зависит от того, что важнее для вашего конкретного диаметра проволоки: снижение трения или термическое извлечение.
Производители обычно используют либо банные системы, либо точечное распыление. Ванна или погружная вытяжка окружают весь узел матрицы жидкостью. Погружные системы практически обязательны для тонкой нержавеющей проволоки. Они обеспечивают непрерывный пограничный слой защиты. Системы распыления хорошо работают для больших диаметров, но часто не могут эффективно проникнуть в конус обжатия матрицы.
Непрерывное удаление металлических частиц не подлежит обсуждению. Микроскопический осадок быстро накапливается в резервуаре с жидкостью. Мы настоятельно рекомендуем устанавливать прочные магнитные сепараторы и бумажные ленточные фильтры. Эти системы улавливают частицы, прежде чем они вернутся обратно в камеру матрицы. Правильная фильтрация предотвращает появление царапин на проволоке, вызванных частицами, и продлевает срок службы смазки.
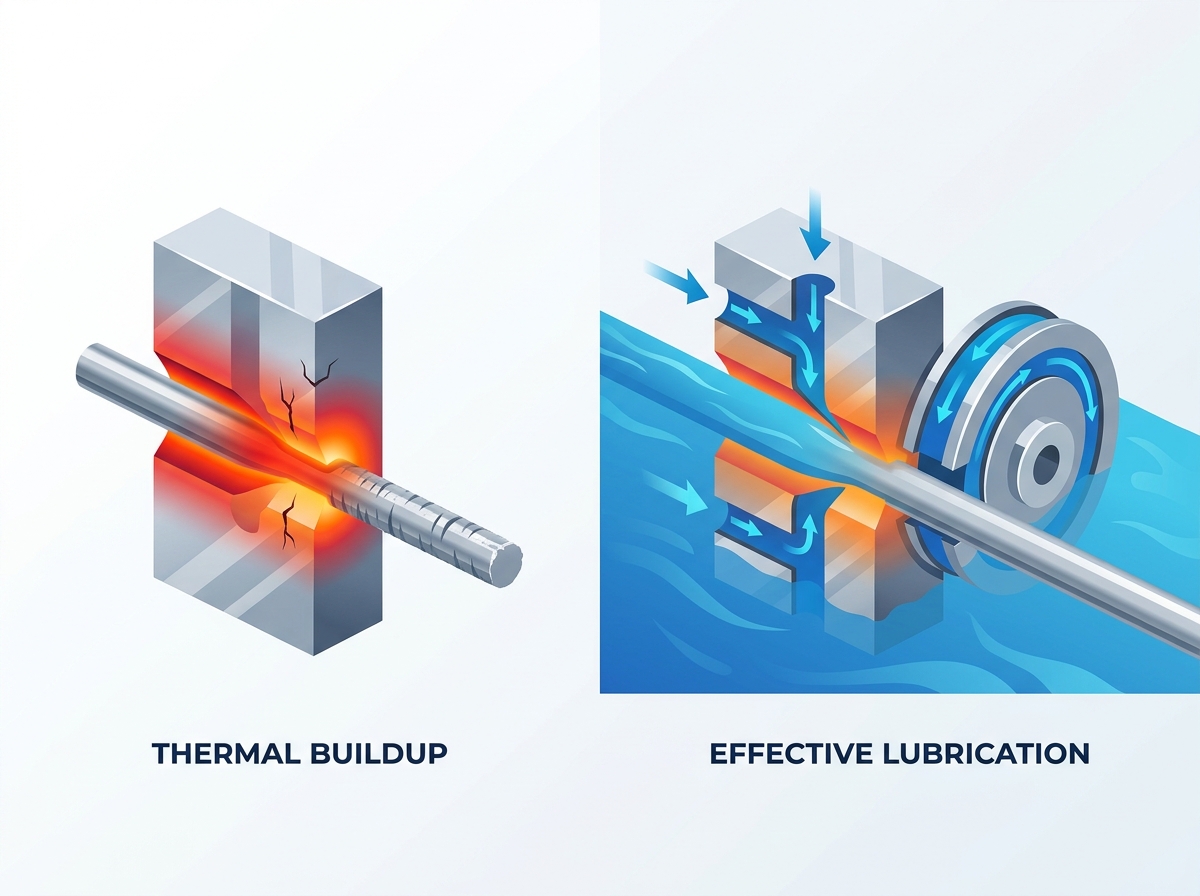
Современные машины для волочения проволоки используют стратегию двойного охлаждения. Непрямое охлаждение происходит внутри оборудования. Внутренние водные каналы непрерывно охлаждают кабестаны. При прямом охлаждении жидкость под давлением подается прямо на вход матрицы. Вам нужны оба механизма, работающие вместе, чтобы справиться с сильным нагревом, выделяемым сплавами нержавеющей стали.
Тип охлаждения | Точка приложения | Основная выгода | Ключевое требование |
|---|---|---|---|
Прямое охлаждение | Вход матрицы и поверхность проволоки | Немедленное снижение трения | Насосные системы высокого давления |
Косвенное охлаждение | Внутренние перегородки | Массовый отвод тепла | Подача чистой воды без накипи |
Высокоскоростное волочение создает огромное гидродинамическое сопротивление. Стандартные держатели матриц не могут нагнетать достаточное количество смазки в редукционный конус. Чтобы преодолеть этот барьер, вам нужны коробки для штампов под давлением. Эти специализированные держатели активно перекачивают жидкость в рабочую зону. Эта функция предотвращает разрушение пограничного слоя во время быстрого ускорения.
Термическое разрушение разрушает смазочные присадки. Необходимо строго контролировать температуру охлаждающей жидкости. Поддерживайте температуру в резервуаре для жидкости от 40°C до 50°C. Превышение этого диапазона приводит к быстрой деградации смазки. Встроенные теплообменники и промышленные охладители являются важными компонентами для стабилизации этих температур во время непрерывной работы в несколько смен.
Нержавеющая сталь действует как шлифовальный напильник по мягким металлам. Использование стандартных стальных блоков гарантирует преждевременный выход оборудования из строя. Вам необходимы высококачественные кабестаны из карбида вольфрама. Альтернативно, специальные кабестаны с керамическим покрытием обеспечивают превосходную стойкость к истиранию. Эти закаленные поверхности противостоят образованию канавок и обеспечивают долговременную стабильность размеров.
Вы должны тщательно оценить кинематику скольжения и нулевого скольжения. Конфигурации с нулевым скольжением значительно улучшают качество обработки нержавеющей стали. Они предотвращают истирание поверхности, вызванное скольжением проволоки. Ищите усовершенствованные преобразователи частоты переменного тока (ЧРП). Соедините их с точными руками танцора. Эта комбинация сохраняет идеальное натяжение и полностью предотвращает обрыв проволоки.
Перед покупкой оцените общую площадь вашего завода. Надежный волочильный станок для проволоки из нержавеющей стали должен легко интегрироваться. Проверьте совместимость с входными отводами и встроенными установками для удаления накипи. Убедитесь, что следующие намоточные устройства и приемные устройства соответствуют скорости основной линии. Бесшовная интеграция сводит к минимуму ручную обработку и уменьшает общий объем брака.
Управление системами мокрого волочения требует специального труда. Ваша команда должна ежедневно контролировать концентрацию жидкости. Они также должны проверять баланс pH, чтобы предотвратить рост бактерий в эмульсиях. Регулярные чистки системы позволяют удалить уплотненный ил из резервуара. Игнорирование этих задач приводит непосредственно к повреждению отделки проволоки и повреждению инструментов.
Промышленные жидкости для вытяжки создают особые экологические проблемы. Утилизация опасных охлаждающих жидкостей осуществляется в соответствии со строгими правилами соблюдения нормативных требований. Вы должны выбрать оборудование, предназначенное для минимизации вытекания жидкости. Эффективные воздухоочистители и защитные ограждения значительно сокращают расход химикатов. Они также снижают ваши ежемесячные расходы на вывоз мусора.
Инвестиции в усовершенствованное управление температурным режимом приносят измеримую отдачу. Рассчитайте период окупаемости, измерив три различные переменные. Во-первых, отследите ценность увеличения скорости рисования. Во-вторых, измерьте снижение частоты замены кристаллов. Наконец, учтите более низкие проценты брака, достигаемые за счет стабильных свойств проволоки на растяжение. Высококачественное волочильное оборудование из нержавеющей стали обычно окупается за счет этих трех показателей эффективности.
Никогда не принимайте расплывчатые обещания от производителей оборудования. Требуйте письменных гарантий непрерывной скорости рисования. Укажите в контракте точные марки нержавеющей стали серии 300 или 400. Попросите поставщиков предоставить документально подтвержденные базовые показатели срока службы кристалла. Эти показатели требуют от производителей ответственности за фактическую производительность их машин.
Отправьте поставщику катушки с образцами вашего конкретного нержавеющего сплава.
Проведите полномасштабное испытание на демонстрационном оборудовании.
Проверьте готовую проволоку на качество отделки поверхности.
Проведите лабораторные испытания для проверки стабильности растяжения.
Простои оборудования быстро сжигают ваш капитал. Оцените способность поставщика немедленно отправить запасные части. Особое внимание уделите запатентованным держателям матриц и сменным шпильным кольцам. Кроме того, проверьте их возможности удаленной диагностики. Современные машины должны позволять заводским инженерам безопасно устранять неисправности ПЛК через Интернет.
Освоение производства нержавеющей стали требует баланса между агрессивными тянущими силами и прецизионной трибологией.
Переход на погружное охлаждение матрицы предотвращает термическое растрескивание и значительно продлевает срок службы инструмента.
Внедрение непрерывной автоматической фильтрации устраняет микроскопические царапины и гарантирует безупречную отделку проволоки.
Командам по закупкам следует уделять первоочередное внимание усовершенствованным средствам контроля натяжения ЧРП, чтобы полностью исключить мелкие поломки проволоки.
Всегда запрашивайте подробные схемы работы с жидкостями во время оценки поставщика, чтобы обеспечить простоту долгосрочного обслуживания.
О: Температуру жидкости следует поддерживать строго между 40°C и 50°C. Превышение этого температурного порога приводит к ухудшению качества основных граничных присадок смазочного материала. Когда эти присадки разрушаются, трение немедленно возрастает, что приводит к истиранию проволоки и ускоренному износу матрицы.
Ответ: Нержавеющая сталь подвергается быстрой закалке и обладает чрезвычайно абразивными свойствами. Стандартные стальные блоки почти мгновенно изнашиваются и изнашиваются. Чтобы противостоять этому серьезному абразивному повреждению, необходимо использовать специальные кабестаны из карбида вольфрама или с керамическим покрытием.
О: Нет, вам следует избегать совместного использования оборудования. Разные металлы требуют совершенно разных коэффициентов скольжения и химического состава смазочных материалов. Их смешивание приводит к перекрестному загрязнению. Микроскопические металлические частицы вызывают гальваническую коррозию и разрушают поверхность обоих материалов.
О: Без надлежащей фильтрации в смазочном материале накапливаются микроскопические частицы нержавеющей стали. Эти твердые частицы действуют внутри корпуса матрицы точно так же, как шлифовальный состав. Они агрессивно разрушают внутреннюю геометрию матрицы и глубоко царапают готовую поверхность проволоки.


 Pусский
 简体中文