- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-08 Происхождение:Работает


Увеличение размеров проволоки до размеров проволоки представляет собой серьезную инженерную проблему. Стандартная логика обработки просто не работает в этом масштабе. Вы сталкиваетесь с экспоненциальным увеличением трения, механического сопротивления и удержания тепла ядра. Работа с такими огромными объемами материала требует безупречного исполнения. Эти реалии определяют сложную область волочения легированной проволоки большого диаметра . В тяжелых условиях эксплуатации, таких как крепеж для аэрокосмической промышленности или промышленные кабели, плохие параметры волочения могут иметь серьезные последствия. Они ускоряют износ матрицы, вызывают катастрофические поломки, такие как коробление проволоки, и разрушают внутреннюю структуру зерен. Руководители предприятий не могут полагаться на догадки при обработке этих материалов. Вам необходимо специальное оборудование, рассчитанное на огромный крутящий момент и агрессивный отвод тепла. В этой статье представлена четкая, научно обоснованная основа для оценки технических характеристик оборудования. Мы сосредоточимся на оптимизации стратегий планирования проходов и настройке надежной архитектуры управления температурным режимом.
Точность при планировании прохода: совокупное уменьшение площади (RIA) должно быть тщательно рассчитано для больших диаметров, чтобы сбалансировать увеличение предела текучести с риском наклепа.
Управление температурным режимом не подлежит обсуждению: толстые сплавы создают сильное трение; Оценка эффективности прямого и непрямого охлаждения имеет решающее значение для предотвращения деградации поверхности.
Крутящий момент выше скорости: специализированная машина для волочения проволоки большого диаметра отдает предпочтение непрерывной производительности блока с высоким крутящим моментом, а не чистой скорости обработки.
Стандартная логика рисования проводов не масштабируется линейно. Вы не можете просто применить принципы тонкой проволоки к массивным поперечным сечениям. Материалы большого диаметра сохраняют тепло ядра значительно дольше. Они обладают гораздо меньшим соотношением площади поверхности к объему. Эта физическая особенность требует экспоненциально большей силы притяжения для деформации металла. Стандартные машины не выдерживают такого интенсивного механического напряжения. Им не хватает структурной жесткости, необходимой для непрерывного производства крупногабаритных изделий.
Переменные материала еще больше усложняют операцию. Определенные сплавы однозначно реагируют на сильную пластическую деформацию. Высокоуглеродистая сталь требует строгих температурных ограничений, чтобы избежать нежелательного мартенситного превращения. Титан требует исключительной смазки для предотвращения истирания поверхности. Никель-хромовые сплавы демонстрируют быстрое деформационное упрочнение на ранних этапах прохода. Вы должны адаптировать настройки вашего станка к этим особенностям металлургического поведения. Использование универсального подхода гарантирует разрушение материала.
Мы должны определить четкие критерии успеха для масштабной реализации. Успешная операция обеспечивает постоянство допусков размеров по всей катушке. Он сохраняет внутреннюю структуру зерен, не вызывая микротрещин. Это сводит к минимуму частоту замены матрицы за счет оптимизации смазки и охлаждения. Наконец, он обеспечивает предсказуемую производительность. Для достижения этих показателей требуется тщательно сбалансировать механическую силу, скорость обработки и термическую экстракцию.
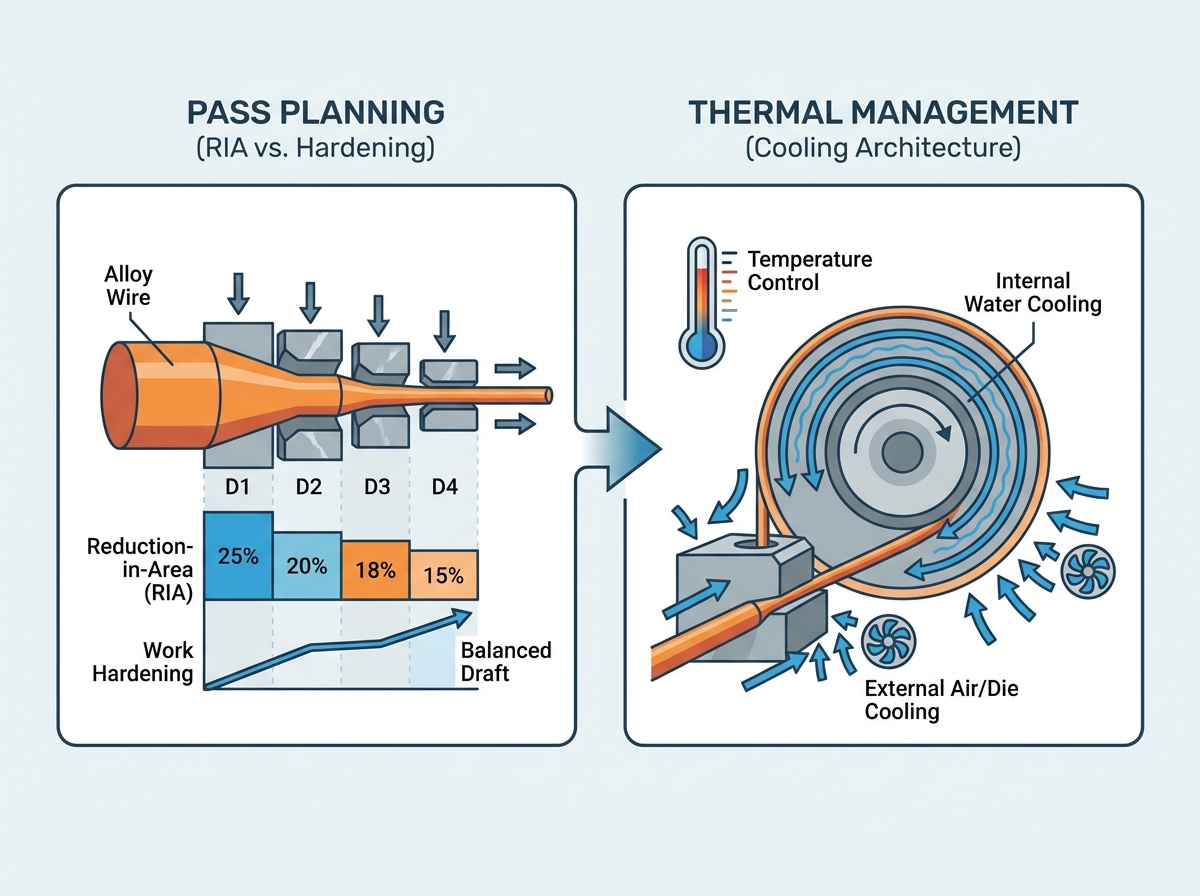
Расчет черновых графиков для толстомеров требует точной инженерной логики. Вы должны тщательно оценить коэффициенты сокращения. Агрессивная однопроходная редукция создает опасные внутренние напряжения. Они часто вызывают внутренние трещины или центральные разрывы, широко известные как баночные деформации. И наоборот, чрезмерно консервативный подход приводит к потере энергии и ценной площади. Для достижения конечного диаметра требуется слишком много волочильных блоков. Крайне важно найти оптимальный процент уменьшения площади (RIA) за проход.
Планирование прохода напрямую определяет кривую затвердевания материала. Каждый проход обжатия увеличивает предел текучести. Одновременно снижается пластичность. Усовершенствованная машина для волочения проволоки большого диаметра обеспечивает программируемую гибкость тяги. Эта функция легко адаптируется к различным маркам сплавов. Операторы могут регулировать последовательность восстановления в соответствии с конкретным показателем деформационного упрочнения металла. Этот контроль не позволяет проволоке стать слишком хрупкой до того, как она достигнет конечной матрицы.
Последовательность штампов и внутренняя геометрия играют огромную роль в успехе драфта. Углы подхода и длина подшипников должны меняться по мере уменьшения диаметра проволоки в последовательности блоков. Начальные проходы с тяжелыми пробой требуют более широких углов подхода. Эти углы помогают направлять толстые слои смазки в зону деформации. Более поздние проходы требуют более узких углов для обеспечения точности размеров. Мы настоятельно рекомендуем составить карту этих геометрических сдвигов перед началом любого производственного цикла.
Параметр | Начальные проходы по разбивке | Промежуточные пасы | Завершающие проходы |
|---|---|---|---|
Угол подхода | 14° - 16° | 12° - 14° | 10° - 12° |
Длина подшипника | 30% - 40% диаметра | 40% - 50% диаметра | 50% - 60% диаметра |
Область сокращения (RIA) | 20% - 25% | 15% - 20% | 10% - 15% |
Проблема рассеивания тепла доминирует в производстве проволоки большой толщины. Толстая проволока создает огромное трение во время деформации. Это трение удерживает сильное тепло глубоко в ядре. Неуправляемое нагревание изменяет внутренние металлургические свойства. В некоторых высокоуглеродистых сталях существует риск нежелательного мартенситного превращения. Это делает провод опасно хрупким. В других чувствительных сплавах удерживаемое тепло вызывает подгорание поверхности и ухудшает качество отделки.
Системы охлаждения Capstan определяют выживаемость вашего производственного цикла. Вы должны отдать приоритет методам внутреннего охлаждения блока. Узкозазорное внутреннее водяное охлаждение является абсолютной необходимостью. Он заставляет высокоскоростную воду прижиматься к внутренней стенке блока. Такая конструкция максимизирует передачу тепла от поверхности рисования. Стандартная рубашка охлаждения с широким зазором не может отводить тепло достаточно быстро для толстых манометров.
Внешние системы поддерживают охлаждение первичного блока. Принудительное воздушное охлаждение и прямое охлаждение матрицы играют жизненно важную роль. Машина должна поддерживать оптимальные температуры для нанесения смазочных материалов. Сухие мыльные порошки или влажные эмульсии разрушаются под огромным давлением при резком повышении температуры. Разрушение смазочной пленки приводит непосредственно к катастрофическому выходу из строя штампа. Надлежащее внешнее охлаждение предотвращает этот тепловой пробой.
Высокоскоростные внутренние рубашки: используйте конструкции с узкими зазорами, чтобы максимизировать турбулентный поток воды и отвод тепла.
Прямое заливание головки: используйте специальные линии подачи жидкости, направленные непосредственно в зону входа в головку.
Системы продувки воздухом: установите внешние вентиляторы с высокой производительностью для охлаждения проволоки при ее перемещении между блоками.
Температурные блокировки: встроенные датчики для остановки машины, если температура штампа превышает критические пороговые значения.
Мониторинг температуры в режиме реального времени обеспечивает гарантию качества и соответствие требованиям. Строго регулируемые отрасли требуют строгого отслеживания. Аэрокосмическая и автомобильная отрасли следуют строгим стандартам ASTM. Им требуются доказательства того, что обработка проволоки оставалась в определенных тепловых границах. Интеграция пирометров и термодатчиков непосредственно в процесс рисования позволяет получить эти важные данные. Это предотвращает попадание несоответствующего требованиям материала к конечному пользователю.
Оценка машины для волочения проволоки из промышленных сплавов начинается с характеристик привода и крутящего момента. Вы должны смотреть дальше чистой скорости обработки. Приложения с тяжелыми габаритами требуют низкой скорости и высокого крутящего момента. Надежные преобразователи частоты переменного тока обеспечивают необходимый контроль. Специализированные редукторы преобразуют мощность двигателя в огромную тяговую силу. Эти прочные компоненты выступают в качестве основных показателей работоспособности машины.
Прочность шпиля представляет собой еще один неоспоримый критерий оценки. Сплавы большого диаметра вызывают сильное истирание. Под действием этого трения стандартные поверхности блоков быстро разрушаются. Чтобы выдержать нагрузку, необходима экстремальная обработка поверхности. Покрытие из карбида вольфрама обеспечивает необходимую твердость. Он продлевает срок службы шпиля и сохраняет первозданный вид поверхности проволоки в течение длительных производственных циклов.
Обращение с проволокой и нарезание резьбы создают значительные логистические трудности. Манипулировать толстой легированной проволокой вручную опасно и утомительно. Вы должны оценить функции автоматической обработки. Мощные заправочные машины легко сужают концы толстой проволоки. Моторизованные резьбонарезные устройства безопасно протягивают застрявший материал через коробку матрицы. Возможности обратного перемещения позволяют операторам точно регулировать натяжение. Эти функции превращают изнурительный процесс настройки в управляемую рутину.
Защитные ограждения и конструкция корпуса защищают ваших операторов. Толстая проволока сохраняет огромную кинетическую энергию под высоким натяжением. Если провод рвется, он с силой хлещет по полу завода. Прочные защитные кожухи сдерживают эти опасные события. Безотказность тормозных систем является обязательным критерием оценки. Они должны мгновенно останавливать массивные вращающиеся блоки при обрыве провода. Никогда не идите на компромисс в отношении этих механических средств защиты.
Физическая инфраструктура объекта определяет успех развертывания. Тяжелая техника требует специализированной структурной поддержки. Вы должны тщательно относиться к физическому следу. Тяжелое волочение создает интенсивные вибрации. Глубина фундамента и характеристики железобетона имеют огромное значение. Кроме того, мощность промышленного водяного охлаждения должна соответствовать тепловой мощности машины. Недостаточное количество сантехники на объекте будет препятствовать вашей работе с первого дня.
Принятие операторов сопряжено с серьезными рисками перехода. Переход от стандартной проволоки к волочению толстой проволоки требует специальной подготовки. Физическая механика полностью меняется. Операторы должны научиться безопасно обращаться с многотонными катушками. Им необходима обширная подготовка по управлению пределами высокого напряжения. Неправильное продевание толстой проволоки приводит к тяжелым травмам. Вы должны вложить значительные средства в протоколы безопасности и эксплуатационные мастерские, прежде чем начнется полноценное производство.
Перед поставкой проверьте требования к усилению фундамента.
Модернизируйте системы внешней вентиляции для управления повышенной теплоотдачей.
Проведите специальное обучение работе с кранами и подъемниками для работы с массивными катушками.
Установите строгие процедуры блокировки/маркировки, адаптированные для редукторов с высоким крутящим моментом.
Мы настоятельно рекомендуем строгие протоколы пилотного тестирования. Настаивайте на проверке концепции с использованием точного химического состава вашего сплава. Не допускайте испытаний обычной мягкой стали. Этот пилотный запуск проверяет ваши рассчитанные планы проходов. Это позволяет инженерам точно измерять фактическое энергопотребление. Вы можете проверить окончательные свойства проволоки, такие как прочность на разрыв и прямолинейность, прежде чем дать окончательное заключение. Этот шаг исключает сюрпризы после установки.
Успех в обработке толстолистовых сплавов полностью зависит от технической подготовки. Вы должны тщательно рассчитать планирование проходов, чтобы контролировать предел текучести и предотвратить нагартование. Термоконтроль определяет физическую целостность конечного продукта. Огромные объемы материалов удерживают тепло, что требует агрессивной архитектуры внутреннего и внешнего охлаждения. Без них вы рискуете испортить внутреннюю структуру зерен и часто выходить из строя инструмента.
Перепрофилирование стандартного оборудования для этих задач приводит непосредственно к сбою в работе. Вам необходимо специальное оборудование, разработанное специально для обеспечения высокого крутящего момента и термической экстракции. Сосредоточьте свои оценки на редукторах для тяжелых условий эксплуатации, шпилях из карбида вольфрама и автоматизированной помощи при нарезании резьбы. Эти особенности отличают работоспособные промышленные линии от неадекватных альтернатив.
Ваш следующий шаг требует немедленной внутренней оценки. Проверьте свои текущие ограничения предела текучести и допуски на размеры. Проконсультируйтесь с инженерами по специализированному оборудованию, чтобы смоделировать индивидуальный черновой график. Запуск этих симуляций сейчас поможет вам определить точные характеристики оборудования, необходимые для безопасного масштабирования вашего крупногабаритного производства.
Ответ: Он зависит от сплава, но обычно составляет от 15% до 25% за проход. Высокопрочные сплавы требуют консервативных начальных проходов для управления наклепом и предотвращения растрескивания сердцевины.
Ответ: Большие диаметры требуют значительно более эффективного теплоотвода из-за соотношения объема к площади поверхности. Это требует внутреннего охлаждения шпиля с высоким расходом и часто специального охлаждения матрицы для предотвращения сгорания смазки.
О: Редко с успехом. Чертеж большого диаметра требует принципиально других редукторов, номиналов крутящего момента двигателя и жесткости конструкции рамы, которые невозможно просто прикрутить к стандартному шасси.
О: Неравномерные графики проходов, которые приводят к чрезмерному обжатию одной матрицы, вызывают быструю термическую деградацию и абразивный износ. Сбалансированное планирование чернового варианта распределяет механическую нагрузку, продлевая срок службы матрицы и сокращая время простоя машины.


 Pусский
 简体中文