- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-27 Происхождение:Работает


Даже микронные отклонения при тонком волочении проволоки имеют критические последствия. Для дорогостоящих материалов, таких как медные сплавы или нержавеющая сталь медицинского назначения, жизнеспособность продукта определяется жесткими допусками. Незначительный износ матрицы естественным образом возникает с течением времени. Однако неравномерное изменение диаметра тонкой проволоки обычно сигнализирует о системных сбоях в управлении процессом. Эти неисправности в первую очередь связаны с нестабильным натяжением, резкими колебаниями температуры и механической вибрацией.
Разрешение этих различий требует более глубокого структурного подхода. Мы должны выйти за рамки реактивной замены штампов. Истинная стабильность требует оценки существующего волочильного оборудования наряду с текущим контролем процесса. В этой статье вы узнаете точные причины этих колебаний. Мы рассмотрим непосредственные настройки процесса, которые вы можете применить сегодня. Наконец, мы рассмотрим модернизацию оборудования, необходимую для постоянного устранения проблем с допусками и защиты производительности вашего производства.
Мелкое изменение диаметра проволоки в основном вызвано непостоянным обратным натяжением, недостаточным рассеиванием тепла и неравномерным износом матрицы.
Регулировки на уровне процесса (фильтрация охлаждающей жидкости, строгое обслуживание штампа) обеспечивают базовую стабильность, но не могут преодолеть присущие машине ограничения.
Модернизация высокоточного волочильного станка с ПИД-регулированием натяжения с обратной связью является наиболее надежным методом достижения строгих и повторяемых допусков.
Оценка нового оборудования требует тщательного изучения непрерывного снижения проскальзывания, возможностей многомоторного привода и интеграции с последующей намоткой для предотвращения растяжения после вытяжки.
Отклонения в качестве при производстве проволоки напрямую снижают прибыль. Когда размеры проволоки непредсказуемо колеблются, страдает вся производственная экосистема.
Вытягивание проволоки за пределами допустимых допусков влечет за собой большие финансовые затраты. Медный провод меньшего размера не соответствует стандартам по электрическому сопротивлению. Проволока слишком большого размера потребляет слишком много сырья и увеличивает ненужный вес. Любой сценарий вынуждает группы контроля качества утилизировать целые катушки. Вы теряете стоимость сырья, энергию, затраченную на его рисование, и время работы. На предприятиях с большими объемами производства увеличение количества лома на один процент серьезно снижает квартальную прибыльность.
Изменение диаметра редко ограничивается чертежным отделом. Это создает каскадный эффект в последующей обработке. Например, линии эмалирования зависят от постоянной геометрии проволоки. Если диаметр проволоки колеблется, эмалевое покрытие наносится неравномерно. Это приводит к образованию выступов, оголенных мест или нарушений изоляции. Точно так же крутильные и оплеточные машины требуют равномерного натяжения. Переменная толщина проводов приводит к спутыванию, застреванию в машине и структурным дефектам конечного жгута проводов.
Необходимо различать ожидаемый физический износ и системные отказы. Постепенное, предсказуемое изменение диаметра обычно указывает на нормальный износ штампа. Операторы могут отслеживать этот медленный дрейф и планировать стандартную замену штампов. И наоборот, беспорядочные и внезапные изменения диаметра сигнализируют о сбое процесса. Эти острые пики означают, что механика машины или жидкостные системы выходят из строя. Определение этого порога поможет вам перейти от базового обслуживания к системному устранению неполадок.
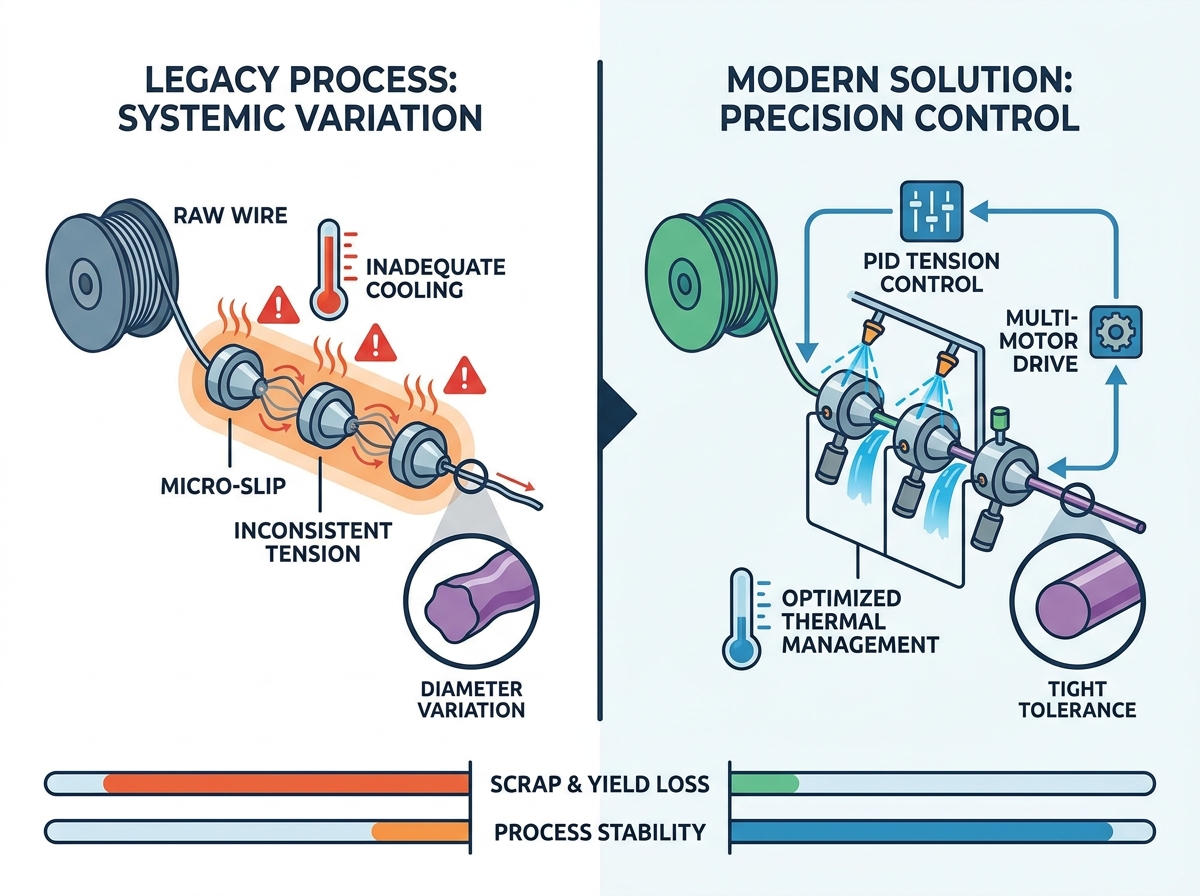
Чтобы устранить несоответствие диаметров, мы должны понимать физические силы, действующие на провод. Три основных фактора нарушают процесс рисования.
Тяга проволоки зависит от точных пределов натяжения. Механические фрикционные блоки и устаревшие танцоры часто не могут поддерживать равномерное натяжение на высоких скоростях. Когда обратное натяжение резко возрастает, проволока растягивается неравномерно перед входом в матрицу. Это неконтролируемое растяжение вызывает локальное истончение.
Чрезмерное проскальзывание шпилей также приводит к серьезным проблемам. В устаревших машинах используются фиксированные передаточные числа. По мере удлинения троса он должен скользить по поверхности шпиля, чтобы компенсировать разницу в скорости. Слишком большое проскальзывание создает сильное трение и непостоянную силу тяги. Это микроскольжение приводит непосредственно к хаотичным изменениям размеров.
Зона деформации внутри волочильной матрицы выделяет большое количество тепла. Недостаточное охлаждение препятствует рассеиванию этого тепла. Ухудшение качества вытяжной эмульсии или засорение форсунок охлаждающей жидкости усугубляют проблему. При перегреве зоны деформации динамика материала быстро меняется.
Локальный перегрев на мгновение изменяет предел текучести материала. Металл становится мягче и пластичнее. Когда шпиль тянет размягченный металл, он растягивается больше, чем предполагалось. После остывания диаметр постоянно уменьшается. Поддержание строгого контроля температуры предотвращает эти температурные изменения.
Чистота смазки напрямую влияет на срок службы матрицы и качество проволоки. Микроскопические частицы, такие как медная мелочь или взвешенная в воздухе пыль, загрязняют эмульсию для рисования. Если системы фильтрации выходят из строя, этот мусор попадает в фильерный блок.
Частицы оставляют царапины на поверхности штампа, создавая микроабразии. Они также вызывают временную закупорку входного отверстия матрицы. Это лишает матрицу смазки. Внезапный всплеск трения тянет проволоку сильнее, что приводит к непредсказуемым колебаниям диаметра. Чистые жидкости не подлежат обсуждению для сверхтонких применений.
Исправление изменения диаметра предполагает поэтапный подход. Вы начинаете с процедурных корректировок. Если это не поможет, вы должны оценить капитальную модернизацию.
Немедленные улучшения процессов направлены на стабилизацию текущей среды. Внедрение более строгого управления эмульсией является первым шагом. Вы должны постоянно контролировать концентрацию жидкости, уровень pH и температуру. Модернизируйте свои системы фильтрации, чтобы улавливать субмикронные частицы.
Затем стандартизируйте профили штампов. Убедитесь, что угол подхода и длина подшипника соответствуют конкретному сплаву, который вы рисуете. Институт прогнозирующих графиков замены. Заменяйте штампы до того, как они достигнут максимального предела износа. Эти шаги обеспечивают базовую стабильность и уменьшают внезапные падения качества.
Изменения в процессе в конечном итоге приносят уменьшающуюся отдачу. Вы столкнетесь со сценариями, в которых лучшее обслуживание не сможет преодолеть механические ограничения. Ярким примером является попытка нарисовать сверхточные калибры на устаревших одномоторных машинах со ступенчатым конусом. Присущие этим старым машинам проскальзывание и вибрация делают невозможными строгие допуски.
Вы должны обрисовать операционную математику для обоснования нового оборудования. Рассчитайте свои ежемесячные расходы на утилизацию проволоки, отказы клиентов и простои оборудования. Сравните это с инвестициями, необходимыми для модернизации линии. Когда стоимость металлолома превышает оплату оборудования, возникает необходимость модернизации.
Сравнение стратегий восстановления
Тип стратегии | Пункт действия | Ожидаемый результат | Ограничение |
|---|---|---|---|
Настройка процесса | Субмикронная фильтрация охлаждающей жидкости | Уменьшает задиры и трение матрицы | Невозможно устранить скачки механического натяжения. |
Настройка процесса | Прогнозируемая замена штампа | Устраняет постепенный дрейф диаметра | Высокие текущие затраты на расходные материалы |
Обновление оборудования | Многомоторные приводы | Устраняет микроскольжение шпиля | Требует значительных капиталовложений |
Обновление оборудования | ПИД-регулирование с обратной связью | Автоматически корректирует динамическое напряжение | Требуется переобучение оператора. |
Модернизация вашей линии требует выбора правильной технологии. Высокоточная машина для волочения проволоки использует цифровую синхронизацию для устранения механических дефектов.
Традиционные машины с редуктором соединяют все кабестаны с одним двигателем. Это заставляет провод скользить. Системы привода с несколькими двигателями назначают независимые приводы различным ступеням ведущего вала. ПЛК регулирует скорость каждого шпиля в соответствии с точным удлинением проволоки. Эта среда без скольжения или с пониженным скольжением предотвращает повреждение поверхности и неравномерное растяжение.
Поддержание абсолютного напряжения требует корректировок в режиме реального времени. вам понадобится Для этого В этих системах используются чувствительные аккумуляторы и тензодатчики высокого разрешения. Датчики немедленно отправляют обратную связь в ПЛК. ПЛК автоматически корректирует скорость двигателя в течение миллисекунд. Это ПИД-регулирование с обратной связью поглощает скачки напряжения до того, как они изменят диаметр проволоки. машина для волочения проволоки с точным управлением .
Высокоскоростное волочение требует агрессивного охлаждения. Ищите оборудование с оптимизированной гидродинамикой. Станок должен обеспечивать равномерную подачу СОЖ непосредственно на входе в матрицу. Он также должен погрузить или обильно опрыскать поверхности шпиля. Эффективное управление температурным режимом предотвращает растяжение материала под воздействием тепла и продлевает срок службы штампа.
Механическая вибрация ухудшает качество проволоки. Высокочастотные вибрации непосредственно приводят к дефектам поверхности и волнистости диаметра. В волочильных машинах премиум-класса используются прочные чугунные рамы. Они оснащены прецизионными подшипниками и динамически сбалансированными шпилями. Эта прочная конструкция гасит вибрации и обеспечивает плавную работу на максимальных скоростях.
Приобретение подходящего оборудования решает только половину проблемы. Неправильная установка или плохо обученные операторы быстро ухудшают производительность машины.
Многие линии волочения подаются непосредственно в поточные печи непрерывного отжига. Эта переходная зона очень уязвима. Если согласование натяжения между волочильной машиной и отжигом не удастся, проволока растянется. Горячая, мягкая проволока внутри отжига легко деформируется при небольшом натяжении. Вы должны обеспечить цифровую синхронизацию скорости между обоими блоками, чтобы предотвратить изменение диаметра после вытяжки.
Переход от механических машин к цифровым системам требует обучения. Устаревшие операторы полагаются на ручные настройки, физические настройки и интуицию. Современные машины используют цифровые HMI и рецепты на основе ПЛК. Вы должны активно заняться этим переходом. Обеспечьте комплексное обучение управлению рецептами, диагностике сигналов тревоги и устранению цифровых неполадок. Заинтересованность оператора гарантирует, что машина будет работать в полную силу.
Никогда не устанавливайте машину без тщательной проверки. Мы рекомендуем провести специальные заводские приемочные испытания (FAT) на предприятии производителя. Принесите свои конкретные сплавы проволоки, матрицы и эмульсию. Лучшие практики для FAT включают в себя:
Эксплуатация машины на максимальной номинальной скорости в течение часа непрерывно.
Выполнение запланированной последовательности «стоп-старт» для проверки контроля натяжения во время ускорения.
Измерение всей катушки лазерным микрометром для проверки допусков.
Тестирование функций сигнализации и реакции на аварийную остановку.
Выбор поставщика требует фильтрации маркетинговых заявлений с помощью строгих технических стандартов. Надежный партнер обеспечивает прозрачность и постоянную поддержку.
Откажитесь от поставщиков, предоставляющих невозможные гарантии, например, системы нулевого поломки или износа. Физика предсказывает, что будут происходить износ и периодические поломки. Вместо этого ищите поставщиков, предоставляющих данные статистического управления процессами (SPC). Попросите тематические исследования, показывающие значения CpK и PpK на реальных установках. Поставщики, ориентированные на данные, понимают реалии заводских сред.
Промышленное оборудование должно защищать вашу рабочую силу и соответствовать правовым стандартам. Убедитесь, что оборудование соответствует региональным требованиям промышленной безопасности, например CE в Европе или OSHA в США. Кроме того, производственные процессы поставщика должны соответствовать вашим внутренним требованиям контроля качества ISO. Надлежащая охрана, блокировки и звукоизоляция являются обязательными.
Простои разрушают прибыльность. Оцените послепродажную инфраструктуру поставщика. Вам нужна локализованная техническая поддержка для быстрого оказания помощи на месте. Машина должна иметь функцию удаленной диагностики ПЛК, позволяющую заводским инженерам мгновенно устранять проблемы с программным обеспечением. Наконец, проверьте время выполнения заказов на критически изнашиваемые компоненты. Быстрый доступ к запасным шпилям и специализированным подшипникам обеспечивает бесперебойную работу вашего производства.
Решение несоответствий размеров требует перехода от реактивных исправлений к упреждающему контролю. Это переход от исключения переменных жидкости и штампа к установлению абсолютного механического доминирования над средой рисования. Оптимизация процесса поможет вам выиграть время, а современное оборудование обеспечит долгосрочное качество.
Мы советуем лицам, принимающим инженерные и производственные решения, провести тщательный внутренний аудит. Отслеживайте текущий уровень брака и определяйте точные зоны отказа. Сравните эти потери с возможностями современных прецизионных систем рисования. Создание фактического, основанного на данных эксплуатационного обоснования оправдает модернизацию, необходимую для обеспечения устойчивости вашего производства тонкой проволоки в будущем.
Ответ: Стандартные отраслевые допуски обычно допускают ±1% от номинального диаметра. Однако для приложений с высокими требованиями, таких как медицинское оборудование или высокочастотная электроника, часто требуется ±0,5% или выше. Приемлемые пределы во многом зависят от конкретного сплава и требований к характеристикам конечного продукта.
Ответ: Более высокие скорости волочения усугубляют выделение тепла, трение и механическую вибрацию. Без точного ПИД-регулирования натяжения увеличение скорости резко увеличивает вероятность скачков натяжения. Эти шипы растягивают проволоку, что приводит к немедленному сужению диаметра и потенциальной поломке.
Ответ: Обновление смазки стабилизирует износ штампа и отводит избыточное тепло. Однако он не может устранить механический люфт, изношенные подшипники или устаревшие системы натяжения. Если на вашей машине отсутствует надлежащее электронное управление, качественная смазка лишь временно замаскирует проблему отклонений.


 Pусский
 简体中文