- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-03 Происхождение:Работает


Производство высокоточной проволоки требует абсолютного контроля над физическими, механическими и термическими параметрами. Даже незначительные просчеты в характеристиках оборудования могут нарушить весь производственный график и испортить дорогостоящее сырье. Неправильный выбор размеров машины для тонкого волочения напрямую влияет на общий выход продукции. Это критическое смещение приводит к частым поломкам проволоки, ускоренному износу матрицы и крайне нестабильному конечному диаметру. Для производителей оценка точного соотношения между пропускной способностью на входе, целевыми значениями на выходе, последовательностью штампов и рабочими скоростями имеет решающее значение.
Вы должны поддерживать непрерывное крупносерийное производство без ущерба для структурной целостности материала. В этом руководстве представлена научно обоснованная основа для определения и оценки конфигураций волочения проводов. Вы узнаете, как гарантировать надежную работу, сократить время непредвиденных простоев и максимизировать долгосрочную эффективность оборудования посредством тщательного предварительного планирования.
Точный размер машины для тонкого волочения проволоки зависит от соотношения уменьшения площади между максимальным входным диаметром и целевым выходным диаметром.
Геометрия последовательности штампов определяет необходимую мощность двигателя и контроль натяжения, что напрямую влияет на долговечность оборудования.
Оптимизация скорости волочения требует баланса между целевыми показателями производительности и температурными ограничениями материала проволоки и системы смазки.
При принятии решений о закупках приоритет должен отдаваться интегрированным средствам управления натяжением ПЛК, долговечности шпиля и очевидной эксплуатационной стабильности, а не теоретическим максимальным скоростям.
Определение базовых спецификаций закладывает абсолютную основу для непрерывного производства. Прежде чем использовать какой-либо материал, необходимо тщательно оценить максимальный начальный диаметр. Этот порог во многом зависит от внутренней прочности металла на разрыв. Медь ведет себя совершенно иначе, чем высокоуглеродистая сталь, алюминий или латунные сплавы. Высокопрочные материалы требуют надежных начальных этапов волочения, чтобы предотвратить остановку двигателя. Качество входной проволоки во многом определяет общую осуществимость волочения. Дефекты поверхности, оксиды или микроскопические включения часто усиливаются в процессе черчения. Поэтому вам необходим чистый исходный материал и надлежащие процессы предварительной очистки, чтобы предотвратить трещины ниже по потоку.
Затем четко определите требования к допускам на выходе. Применение готовой проволоки требует строгих, поддающихся проверке отклонений на микронном уровне. Даже незначительные отклонения могут привести к серьезным сбоям в работе электронных или медицинских устройств. Целевые диаметры выпускного отверстия определяют необходимые этапы вытяжки в пределах занимаемой площади машины. Меньший конечный диаметр по своей сути требует большей площади станка для размещения большего количества штампов.
Вы должны точно рассчитать коэффициент уменьшения площади (ARR) для каждого отдельного прохода. Это предполагает отслеживание общего сокращения поперечного сечения наряду с ограничениями на каждый проект. Превышение этих технических ограничений приводит к немедленному охрупчиванию проволоки и катастрофическому разрушению. Инженеры используют строгие формулы ARR для обеспечения целостности материала на протяжении всего цикла. Распространенной ошибкой является слишком высокое значение ARR на последнем проходе для достижения определенного диаметра, что ухудшает качество поверхности проволоки. Всегда распределяйте восстановительную нагрузку равномерно.
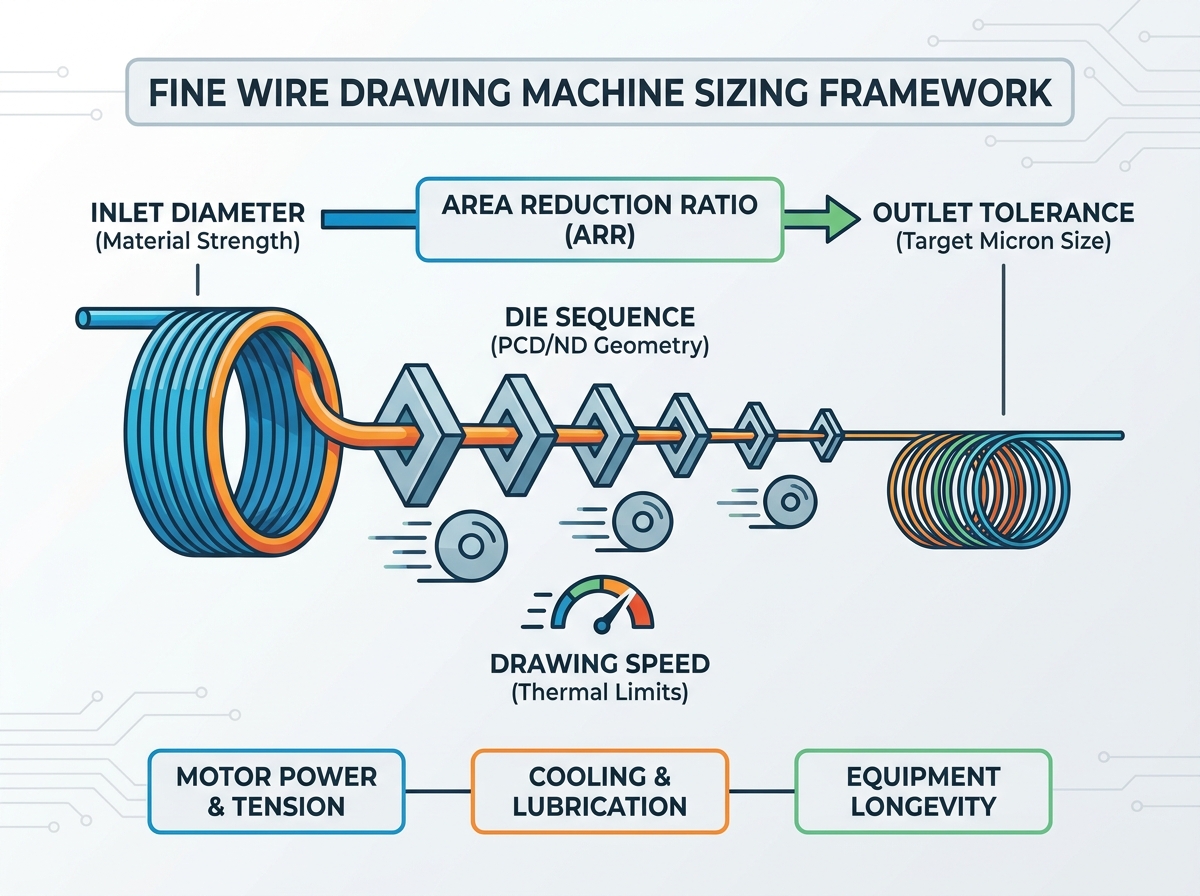
Архитектура последовательности штампов определяет механический ритм процесса черчения. Интеграция высокопроизводительной системы тонкого волочения проволоки требует очень точного выбора материала матрицы. Вы должны оценить волоки из поликристаллического алмаза (PCD) и натурального алмаза (ND) в зависимости от области применения. Твердость материала и ожидаемые объемы производства определяют этот конкретный выбор. PCD обеспечивает исключительную долговечность и предсказуемую скорость износа при больших объемах производства меди. ND обеспечивает превосходную обработку поверхности, необходимую для специализированных ультратонких аэрокосмических применений. Проведите строгий анализ стоимости и срока службы, чтобы установить графики профилактической замены кристаллов.
Черчение геометрии играет огромную роль в управлении потоком материала. Вы должны оптимизировать угол подхода и зону снижения ядра. Например, более мягкие материалы, такие как медь, требуют других углов подхода, чем более твердые сплавы. Длина подшипника также должна соответствовать конкретному материалу проволоки, чтобы обеспечить стабильность размеров. Оценка механизмов выравнивания колонны штампов не менее важна для долговечности оборудования. Правильное выравнивание сводит к минимуму боковое трение и предотвращает асимметричный износ штампа.
Наконец, внимательно оцените скользящие и нескользящие конфигурации машины. Системы скольжения невероятно распространены в средах многоэтапного тонкого рисования. Они позволяют контролируемому проскальзыванию шпиля естественным образом сбалансировать напряжение между этапами вытяжки. Нескользящая конструкция полностью исключает трение, но требует сложной, высокочувствительной синхронизации двигателя. Вы должны определить наилучшую кинематическую схему для безопасного управления удлинением проволоки. Постоянное обратное натяжение предотвращает катастрофические разрывы в середине пробега и сохраняет линейность проволоки.
Скорость работы оказывает сильное влияние как на качество конечного продукта, так и на долговечность машины. Динамика скорости подачи проволоки определяет внутренние напряжения материала, возникающие во время обжатия. Скорость подачи на входе напрямую влияет на предел текучести и пластичность проволоки. Чувствительные материалы, такие как латунные сплавы и сверхтонкая медь, плохо реагируют на экстремальную скорость. Вы должны определить точную точку убывающей отдачи для вашей производственной линии. Чрезмерное увеличение скорости приводит к появлению скрытых микротрещин, которые ухудшают электропроводность. Это также приводит к образованию серьезных задиров на поверхности, что делает проволоку бесполезной для прецизионных применений.
Поддержание высоких скоростей требует исключительного управления температурным режимом и гидротехники. Трение генерирует огромное количество тепла во время процессов быстрого уменьшения площади. Прежде чем расширять производство, необходимо тщательно оценить необходимую холодопроизводительность. Непрерывный, большой расход смазки эффективно рассеивает опасное тепло трения.
Оцените серьезные риски разрушения смазочного материала на максимальных рабочих скоростях. Ухудшенная смазка почти сразу же разрушает дорогие матрицы и поверхность проволоки. Убедитесь, что ваша система фильтрации удаляет микроскопические металлические частицы из эмульсии, чтобы предотвратить накопление осадка.
Общие соображения по скорости материала и температуре
Материал проволоки | Чувствительность к скорости | Термический фактор риска | Рекомендуемый фокус на смазку |
|---|---|---|---|
Ультратонкая медь | Высокий | Умеренный (высоко пластичный) | Синтетические эмульсии с высокой смазывающей способностью. |
Латунные сплавы | Очень высокий | Высокий (склонен к охрупчиванию) | Граничные смазочные материалы для тяжелых условий эксплуатации |
Высокоуглеродистая сталь | Умеренный | Экстремальный (быстрое выделение тепла) | Минеральные масла с высокой охлаждающей способностью |
Выбор надежного оборудования для волочения тонкой проволоки требует строгих протоколов оценки, основанных на данных. Системы привода и прецизионное управление занимают первое место в этом списке. Сравните традиционные установки двигателей переменного тока напрямую с современными многоосными сервоприводами. Сервосистемы обеспечивают превосходную синхронизацию натяжения на всех взаимосвязанных этапах вытяжки. Тщательно оцените скорость реагирования встроенной системы ПЛК. Он должен безупречно справляться с фазами быстрого ускорения и замедления, чтобы поддерживать напряжение. Плохая синхронизация ПЛК приводит к мгновенному обрыву провода во время стандартных последовательностей запуска машины.
Затем сосредоточьтесь на характеристиках кабестана и чертеже конуса. Оцените обработку поверхности, нанесенную на конусы первичной вытяжки. Покрытия из карбида вольфрама и усовершенствованные керамические кольца обеспечивают исключительную износостойкость. Вам следует проанализировать занимаемую площадь и толщину рамы машины. Механическая жесткость необходима для гашения высокочастотных вибраций во время пиковой эксплуатации. Неконтролируемые вибрации разрушают микронные допуски на выходе и сокращают срок службы подшипников.
Показатели энергоэффективности требуют тщательного изучения со стороны инженерных команд. Просмотрите фактические показатели энергопотребления на килограмм натянутой проволоки. Не доверяйте слепо теоретическим заявлениям производителей, содержащимся в стандартных брошюрах. Реальное энергопотребление часто значительно превышает базовые оценки при вытягивании твердых сплавов.
Отдайте предпочтение многоосным сервоприводам для точного и повторяемого контроля натяжения.
Проверьте качество нанесения покрытий конуса из керамики или карбида вольфрама.
Требуйте фактических данных о потреблении энергии, собранных в ходе реальных производственных циклов.
Проверьте наличие встроенных систем рекуперативного торможения для рекуперации электрической энергии.
Избегая распространенных ошибок при выборе размеров, вы защитите свои капиталовложения и сократите сроки производства. Завышение мощности машины приводит к огромным постоянным потерям энергии. Машина потребляет ненужную мощность для выполнения стандартных, легких работ, что серьезно снижает прибыльность. И наоборот, недостаточное питание оборудования приводит к серьезному перенапряжению двигателя и перегреву. Это приводит к частым простоям оборудования и гарантирует невыполнение производственных планов. Вы должны подобрать оборудование точно в соответствии с вашими конкретными потребностями в материалах и объемах.
Тщательная проверка и тестирование отличают надежных поставщиков от плохих. Покупатели должны заранее потребовать поддающихся проверке материалов перед подписанием заказов на поставку. Настаивайте на тщательных испытаниях на заводе-изготовителе с использованием именно вашей проволоки. Никогда не выходите из системы, пока не станете свидетелем успешного непрерывного тестового прогона. Убедитесь, что поставщик демонстрирует постоянную стабильность натяжения во время этих испытаний.
Наконец, всесторонне рассчитайте долгосрочную рентабельность инвестиций (ROI). Учитывайте долгосрочную доступность фирменных запасных частей и электронных компонентов. Точно рассчитайте прогнозируемые затраты на обслуживание штампа на основе данных поставщиков. Вы также должны учитывать время планового простоя во время циклов профилактического обслуживания. Сосредоточение внимания исключительно на первоначальной цене покупки является критической и дорогостоящей ошибкой. Более дешевая машина с большим временем простоя быстро уничтожит вашу операционную рентабельность.
Достижение идеального размера машины требует комплексной оценки всей вашей производственной линии. Вы не можете изолировать отдельные показатели, такие как мощность двигателя или теоретическая максимальная скорость. Вместо этого вы должны плавно согласовать пределы входных отверстий, геометрию матрицы и возможности управления температурным режимом. Производители должны осознавать, как геометрия вытяжки и скорость работы напрямую влияют на целостность материала.
Проведите строгий аудит текущих производственных узких мест на основе данных.
Требуйте от потенциальных поставщиков предоставления эмпирических данных об эксплуатации их оборудования.
Отдавайте приоритет стабильности натяжения и температурному контролю над скоростью подачи сырья.
Установите график профилактического технического обслуживания штампов и волочильных шпилей.
Уделите время проверке производительности машины с использованием конкретных сплавов проволоки. Такой тщательный подход гарантирует высокую производительность производства и длительную надежность оборудования.
О: Чрезмерная скорость подачи увеличивает трение и нагрев в первичных штампах. Этот термический всплеск может изменить зернистую структуру латуни, что приведет к хрупкости, поверхностным дефектам и более высокой вероятности обрыва проволоки на выходе.
О: Срок службы существенно зависит от материала (PCD или природный алмаз), скорости волочения и качества смазки. Покупателям следует отслеживать износ матрицы, отслеживая постепенную потерю допусков на диаметр выходного отверстия, а не полагаться исключительно на часы работы.
О: Количество вытяжек рассчитывается путем взятия общего необходимого уменьшения площади поперечного сечения (от входа до выхода) и деления его на безопасный максимальный процент уменьшения, допустимый на вытяжку для вашего конкретного сплава, гарантируя, что пределы растяжения материала никогда не будут превышены.


 Pусский
 简体中文