- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-14 Происхождение:Работает


Высокоскоростное непрерывное производство медной проволоки сталкивается с серьезной проблемой. Вы должны добиться стабильных металлургических свойств, в частности, рекристаллизации зерна, не жертвуя при этом скоростью линии. Итоговая рентабельность производства проволоки полностью зависит от минимизации количества брака. Хрупкая проволока приводит к плохому удлинению. Изменение цвета поверхности указывает на окисление. Обе проблемы снижают урожайность и влияют на операционную эффективность.
Эта статья предоставляет инженерам-технологам и руководителям предприятий строгую, основанную на фактических данных основу. Вы узнаете, как эффективно оценивать оборудование для поточного отжига. Мы описываем, как установить строгие проверки качества и снизить общие риски внедрения. Улучшение качества поточного отжига медной проволоки гарантирует безупречную работу ваших производственных линий на максимальных проектных скоростях, защищая вашу прибыль от потерь, которых можно избежать.
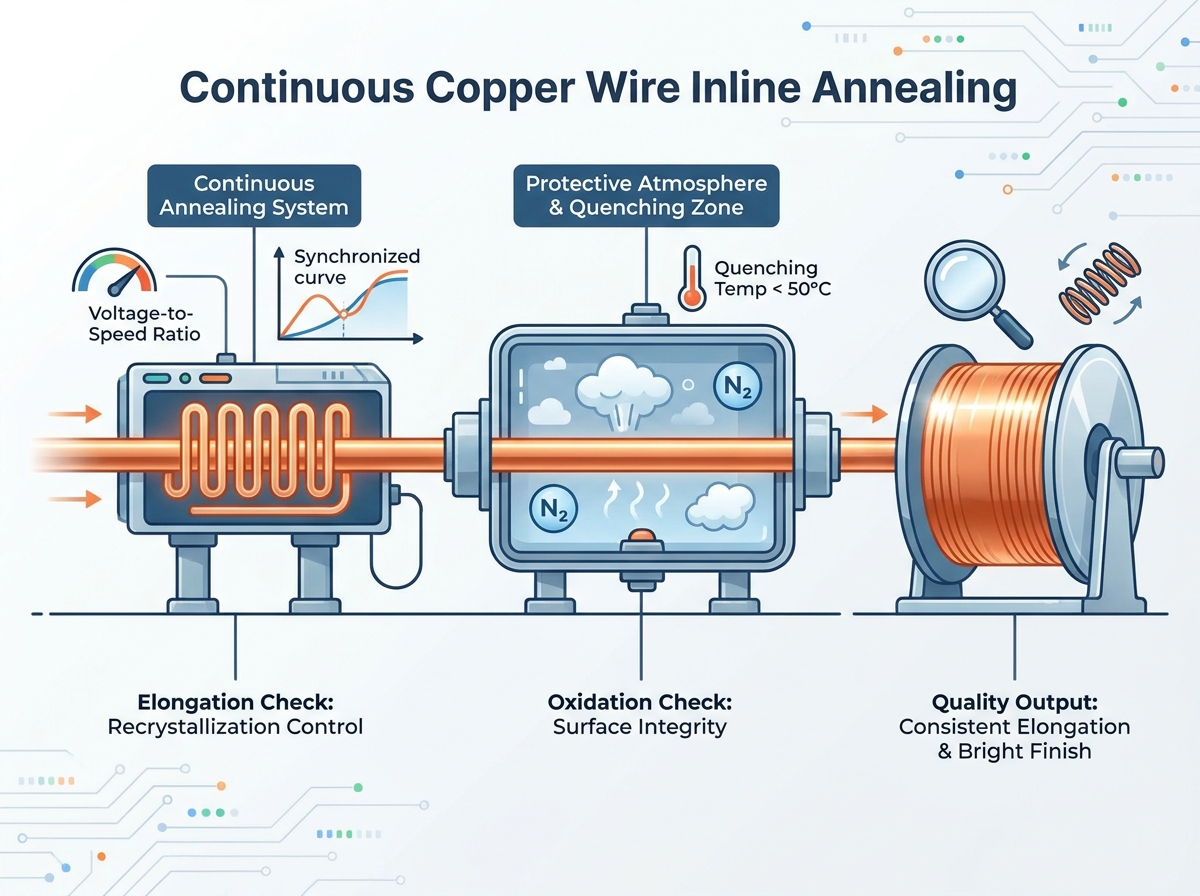
Целевые переменные удлинения: Точная синхронизация напряжения отжига со скоростью линии является основным фактором стабильного удлинения в системах непрерывного отжига.
Предотвращение окисления: Эффективный контроль окисления полностью зависит от целостности защитной атмосферы (пар или азот) и точного регулирования температуры закалочной жидкости.
Оценка оборудования. При выборе машины для волочения проволоки с непрерывным отжигом отдайте предпочтение системам обратной связи с обратной связью, которые автоматически регулируют тепловую мощность на основе данных о скорости в реальном времени.
Нюансы материалов: медь Cu-ETP (электролитическая вязкая смола) и Cu-OF (бескислородная) требуют четких кривых отжига и рабочих параметров для предотвращения водородного охрупчивания или неполной рекристаллизации.
Поточный отжиг объединяет волочение и намотку проволоки в единый непрерывный процесс. Такая интеграция приводит к значительному повышению эффективности. Однако это также представляет существенный риск. Нарушение качества отжига мгновенно приводит к образованию тысяч метров несоответствующего требованиям лома. К тому времени, когда оператор замечает визуальный дефект, катушка зачастую уже испорчена. Вы не можете легко спасти этот материал. Он должен вернуться в печь, тратя энергию, время и сырье.
Дефектный отжиг вызывает каскад последующих отказов. Мы разделяем эти неисправности на две основные категории:
Неудачи при удлинении: хрупкая проволока ломается под натяжением. Это приводит к серьезному обрыву проволоки во время последующих процессов скрутки, группировки или экструзии. Каждый разрыв приводит к дорогостоящему простою станка и требует ручной перезаправки резьбы.
Нарушения окисления: Поверхностное окисление разрушает поверхностную энергию меди. Это приводит к плохой адгезии полимерных изоляционных материалов. Это также увеличивает электрическое сопротивление. Конечные пользователи в конечном итоге откажутся от кабеля из-за косметических дефектов или функционального ухудшения.
Успешно оптимизированная линия соответствует строгим количественным критериям. Удлинение достигает более 25-30%, в зависимости от конкретного сечения проволоки. Медь выходит из машины с блестящей зеркальной поверхностью. Важно отметить, что система достигает этого на максимальных расчетных скоростях. Группы контроля качества должны ожидать, что процесс будет поддерживать Cpk (индекс возможностей процесса) выше 1,33. Этот статистический показатель подтверждает, что процесс отжига остается высокоэффективным и строго контролируемым.
Инженеры-технологи должны установить четкие базовые показатели. Эти цели основываются на диаметре проволоки и конкретной марке меди. Производители в основном перерабатывают медь Cu-ETP (электролитическая вязкая смола) и Cu-OF (бескислородная медь). Эти материалы по-разному ведут себя при нагревании. Cu-OF обычно имеет более низкую температуру рекристаллизации. Операторы должны применять различные температурные профили, чтобы избежать повреждения кристаллической структуры.
Медь | Содержание кислорода | Профиль рекристаллизации | Общие риски |
|---|---|---|---|
Cu-ЭТП | Типичная 150–400 частей на миллион | Требуется более высокая температура | Водородное охрупчивание при воздействии восстановительных газов. |
Cu-OF | < 10 частей на миллион | Требуется более низкая температура | Неравномерности роста зерен при переотжиге |
Кривая отжига определяет критическое соотношение между электрической мощностью и механической скоростью. Подводимая тепловая энергия должна идеально соответствовать массовому расходу медного провода. Если линия ускоряется, напряжение должно увеличиваться пропорционально.
Ошибки в этом соотношении приводят к немедленным дефектам. Чрезмерный отжиг приводит к слишком сильному нагреву проволоки. Это приводит к тому, что «липкая» проволока чрезмерно растягивается под натяжением. Часто он сужается, изменяя окончательный диаметр. И наоборот, недостаточный отжиг делает проволоку твердой и хрупкой. Он не может полностью рекристаллизоваться, сохраняя механические напряжения, возникающие во время волочения.
Если полагаться исключительно на визуальные проверки, это приведет к катастрофе. Предприятия должны внедрить стандартизированные протоколы испытаний для проверки механической мягкости.
Испытание на растяжение: проводите формальные испытания на растяжение в соответствии со стандартами, такими как ASTM B258 или B1. Извлекайте физические образцы в начале, середине и конце запусков спула. Это проверяет согласованность всей партии.
Тест на пружинение: Оцените тест на пружинение как быстрый диагностический инструмент в цеху. Операторы плотно наматывают образец проволоки на оправку, а затем отпускают его. Мягкая, идеально отожженная проволока практически не разматывается. Жесткая проволока агрессивно пружинит, указывая на неполную рекристаллизацию.
Передовой опыт: регистрируйте углы упругого возврата в цифровом виде. Отслеживание этих данных помогает инженерам выявлять медленно дрейфующие ошибки калибровки напряжения отжига.
Медь быстро окисляется под воздействием кислорода при повышенных температурах. Чтобы этого не допустить, производители оборудования используют защитные атмосферы. Оцените стандартное использование пара в качестве защитного барьера внутри трубы для отжига. Пар эффективно вытесняет окружающий кислород. Он защищает горячую медную проволоку во время критической фазы нагрева.
Инженеры должны отслеживать несколько распространенных точек отказа в паровой системе:
Недостаточное давление пара: низкое давление позволяет окружающему воздуху проникать в камеру нагрева.
Влажный пар: чрезмерный конденсат в паропроводе приводит к появлению пятен воды на поверхности горячей проволоки.
Износ матрицы: изношенные входные или выходные матрицы приводят к нежелательному проникновению воздуха, что ставит под угрозу всю инертную зону.
Нагрев проволоки — это только половина процесса. Фаза охлаждения определяет окончательное качество поверхности. Прежде чем выйти из защитной атмосферы, проволока должна остыть ниже порога окисления. Для меди этот порог обычно находится ниже 50°C.
Обсудите решающую роль охлаждающей жидкости. Поддержание стабильной температуры жидкости требует высокой эффективности теплообменника. Если жидкость становится слишком горячей, она не сможет закалить проволоку достаточно быстро. Операторы также должны контролировать концентрацию антиокислительных добавок в ванне. Кроме того, строгие требования к фильтрации предотвращают накопление медной пыли. Взвешенные частицы меди царапают поверхность проволоки и ухудшают теплоемкость закалочной жидкости.
Контроль качества основан на методах двойной проверки для раннего обнаружения окисления.
Визуальные стандарты: инспекторы проверяют яркость и согласованность цветов. Здоровый провод выглядит ярким и отражающим свет. Тусклые розовые, красные или фиолетовые оттенки указывают на определенные уровни образования оксидов.
Химические тесты: на предприятиях используются тесты на полисульфиды для обнаружения микроокисления. Вы погружаете образец в раствор полисульфида натрия. Невидимые оксидные слои реагируют и мгновенно чернеют. Эта химическая диагностика выявляет неисправности, которые не сразу видны невооруженным глазом.
При модернизации объекта оценка методов отопления составляет основу вашей стратегии.
Сопротивительный отжиг постоянного/переменного тока: этот метод остается отраслевым стандартом для большинства калибров проводов. Машина пропускает электрический ток непосредственно через провод через контактные шкивы. Несмотря на высокую эффективность, необходимо постоянно оценивать износ контактной ленты. Деградированные ленты вызывают электрическую дугу. Возникновение дуги приводит к образованию сильной точечной коррозии на готовой проволоке.
Индукционный отжиг: обеспечивает бесконтактный нагрев. Провод проходит через электромагнитную катушку. Оцените этот метод для приложений премиум-класса, требующих отсутствия повреждений поверхности. Поскольку ничего не касается горячей проволоки, дефекты поверхности резко уменьшаются. Однако капитальные затраты (CapEx) для индукционных систем обычно выше, чем для моделей сопротивления.
Вы не сможете добиться устойчивого удлинения вручную. При выборе машины для волочения проволоки с непрерывным отжигом обязательно предусмотрите систему управления с замкнутым контуром, управляемую ПЛК. Система считывает данные о скорости в реальном времени с линейных энкодеров. Он автономно регулирует ток отжига во время ускорения и замедления линии. Если машина неожиданно замедляется, ПЛК мгновенно сбрасывает напряжение. Это предотвращает появление твердых пятен или расплавленных сегментов проволоки.
Посмотрите за пределы программного обеспечения и оцените физическое оборудование. Инвестиции в передовую технологию непрерывного отжига медной проволоки требуют анализа механической прочности. Ищите многозонные системы охлаждения, предлагающие плавное понижение температуры. Убедитесь, что в машине используются прочные керамические или карбоновые контактные кольца, а не стандартные стальные. Наконец, осмотрите встроенные воздухоочистители. Эти пневматические устройства должны эффективно удалять остаточную влагу с проволоки до того, как она достигнет приемной катушки. Мокрая проволока быстро корродирует при хранении.
Распространенная ошибка: пренебрежение давлением при очистке воздуха. Если операторы снизят давление воздуха, чтобы снизить шум установки, влага попадет на катушку, что приведет к порче всей партии в течение следующих недель.
Руководители предприятий часто спорят о модернизации старых линий и установке нового оборудования. Оцените сложность интеграции современной установки непрерывного отжига в старую линию волочения проволоки. Устаревшим ПЛК может не хватать скорости обработки, необходимой для точного отслеживания напряжения и скорости. Если старая волочильная машина ускоряется неравномерно, новая отжиговая машина будет с трудом соответствовать погонному теплу. Установка с нуля позволяет избежать этих несовпадающих протоколов связи.
Оборудование для отжига требует тщательного ухода. Признайте, что контактные шкивы со временем изнашиваются. Постоянное трение медной проволоки прорезает глубокие канавки в никелевых или углеродных лентах. Составьте график обязательного профилактического обслуживания. Бригады технического обслуживания должны регулярно переворачивать или заменять контактные ленты. Несоблюдение этих полос снижает электрический КПД и разрушает поверхности проводов.
Передовые технологии часто пугают операторов-ветеранов. Устраните значительный риск вмешательства оператора. Столкнувшись с неожиданным обрывом провода, операторы могут запаниковать и переключить ПЛК в ручной режим. Они пытаются регулировать напряжение на ощупь. Комплексно обучать персонал. Они должны полагаться на запрограммированные кривые отжига. Ручная регулировка напряжения приводит к серьезным человеческим ошибкам и гарантирует нестабильность партии.
Для достижения безупречного производства проволоки необходимо относиться к отжигу как к точной науке, а не как к процессу «черного ящика». Постоянное удлинение и нулевое окисление остаются непреложными критериями для современного производства проволоки. Дизайн оборудования определяет потолок вашего успеха.
Инвестиции в современные системы непрерывного отжига с надежным управлением паровым контуром и электрическим управлением с замкнутым контуром обеспечивают наиболее надежный путь к сокращению количества отходов. Эта технология активно защищает вашу прибыль. Не принимайте расплывчатые обещания производительности от поставщиков. Мы рекомендуем следующий активный шаг: запросить конкретные данные Cpk и потребовать гарантии пробного запуска от производителей оборудования, использующего точный запас медной катанки вашего предприятия. Этот научно обоснованный подход гарантирует безупречную работу окончательной установки в реальных заводских условиях.
Ответ: Передовая практика требует проведения испытаний при каждой замене катушки или постоянно с помощью встроенных датчиков контроля натяжения, чтобы гарантировать, что кривая отжига остается откалиброванной.
A: Изменение цвета указывает на окисление поверхности, обычно вызванное нарушением защитной паровой атмосферы, утечками воздуха в охлаждающей трубке или выходом проволоки из зоны закалки при слишком высокой температуре (выше 50°C).
О: Да, но операторы должны переключиться на определенные, заранее запрограммированные кривые отжига в ПЛК, поскольку Cu-OF требует других затрат тепловой энергии для оптимальной рекристаллизации по сравнению с Cu-ETP.
О: Обычно это сбой синхронизации между скоростью линии и напряжением отжига. Старые или плохо настроенные машины с трудом достаточно быстро модулируют мощность во время ускорения, что приводит к недостаточно отожженным (жестким) сегментам.


 Pусский
 简体中文