- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-18 Происхождение:Работает


Спрос на сверхтонкую, высокопрочную вольфрамовую проволоку растет во всех отраслях с высокими ставками. Миниатюризация в электронике, требования к точности в хирургической робототехнике и необходимость более тонкого пропила при нарезке кремниевых пластин стимулируют этот сдвиг. Достижение субмикронных допусков и идеального качества поверхности проволоки из чистого вольфрама и вольфрамовых сплавов требует преодоления присущей металлу хрупкости и чрезвычайной твердости. Фундаментальный принцип работы — приложение точной силы натяжения для протягивания проволоки через ряд матриц все меньшего размера — должен выполняться безупречно. Неправильная механика волочения приводит к микротрещинам, частым обрывам проволоки и неприемлемым потерям производительности. Выбор подходящей машины для волочения холоднотянутой вольфрамовой проволоки требует серьезных капитальных затрат. В этом руководстве представлена структура технической оценки, позволяющая привести характеристики станков в соответствие со строгими требованиями производства медицинской, электронной и алмазной проволоки.
Переход к процессу: Холодное волочение строго предназначено для заключительных стадий восстановления вольфрамовой проволоки; Понимание точной точки передачи от машины для волочения горячетянутой вольфрамовой проволоки имеет решающее значение для сохранения зернистой структуры.
Допуски в зависимости от применения: Требования к оборудованию существенно различаются при производстве медицинской проволоки (приоритет отдается чистоте поверхности и биосовместимости) и при производстве проволоки алмазной пилой (приоритет отдается предельной прочности на разрыв).
Выбор матрицы имеет первостепенное значение: выбор между природным алмазом, синтетическим поликристаллическим алмазом (PCD), карбидом вольфрама и специальными волоками для волочения разрезной проволоки напрямую определяет настройки натяжения машины, требования к охлаждению и общее время безотказной работы.
Вольфрам обладает самой высокой температурой плавления среди всех чистых металлов. Он остается исключительно хрупким при комнатной температуре на начальных этапах обработки. Эти физические свойства требуют повышенных температур для первоначального уменьшения диаметра. В машине для волочения вольфрамовой проволоки горячего волочения используются системы нагрева с газовоздушной смесью, работающие при температуре от 900 до 400 градусов Цельсия. Этот сильный нагрев делает толстые вольфрамовые стержни достаточно пластичными для сильной деформации. На этапе горячей вытяжки устанавливается первоначальная геометрия проволоки и начинается процесс удлинения зерен.
Металлургический сдвиг происходит, когда диаметр уменьшается до определенного порога, обычно от 0,3 до 0,1 мм в зависимости от сплава. Процесс должен перейти к методам холодного волочения. Холодное волочение происходит при комнатной температуре или слегка повышенных температурах, значительно ниже точки рекристаллизации металла. Эта специфическая термическая среда улучшает волокнистую зернистую структуру. Он максимизирует предел прочности на разрыв чистого вольфрама и улучшает механические свойства сложных вольфрамовых сплавов. Оборудование для холодной вытяжки полностью ориентировано на прецизионную механику, а не на тяжелые термические применения. Эксплуатационная площадь значительно сокращается по сравнению с линиями горячей вытяжки. Потребности в энергии смещаются от массивных нагревательных элементов к высокомоментным, высокосинхронизированным серводвигателям, приводящим в движение кабестаны.
Холодное восстановление вызывает сильное деформационное упрочнение вольфрамовой матрицы. Когда проволока проходит через каждую матрицу, металлические зерна удлиняются и плотно сжимаются друг с другом. Это структурное изменение значительно увеличивает прочность на разрыв. Однако это одновременно увеличивает присущую проволоке хрупкость. Материал теряет остаточную пластичность с каждым последующим проходом. Для поддержания этого хрупкого баланса требуется исключительная точность оборудования в цехе.
Операторы должны установить последовательность многопроходных рисунков. Проходы с низким передаточным числом становятся абсолютной необходимостью. Вы не можете добиться значительного уменьшения диаметра за один этап, как это можно сделать с более мягкими металлами, такими как медь или алюминий. Машина должна безопасно прикладывать растягивающее усилие к нескольким шпилям. Такой постепенный подход предотвращает возникновение внутреннего напряжения сдвига. Чрезмерное напряжение сдвига приводит к немедленному разрушению проволоки, что приводит к остановке всей производственной линии. Чертежная машина должна поддерживать абсолютную синхронизацию между проходами. Даже незначительные скачки напряжения мгновенно сломают закаленный вольфрам. Инженеры рассчитывают конкретные графики вытяжки, чтобы оптимизировать уменьшение площади штампа, обычно сохраняя уменьшение площади ниже 15 процентов за проход. Такое тщательное планирование обеспечивает непрерывное производство без катастрофических перерывов в работе линии.
Сектор медицинского оборудования требует бескомпромиссного контроля качества. Критерии успеха включают абсолютную стабильность размеров на протяжении нескольких километров проволоки. Операторы должны добиться отсутствия дефектов поверхности во время производства. Микроскопические царапины могут содержать опасные патогены или вызывать повреждение тканей во время хирургических процедур. Высокая усталостная прочность является обязательным условием для безотказной навигации по сосудистой системе человека. Эти строгие требования диктуют особые возможности оборудования.
Машины, предназначенные для производства медицинской проволоки, требуют сверхточной синхронизации шпиля. Усовершенствованные линейные лазерные микрометры обеспечивают контроль диаметра в режиме реального времени. Эти датчики мгновенно обнаруживают отклонения микронного уровня, передавая данные обратно в систему управления. В оборудовании должны использоваться специализированные системы смазки. Эти смазочные материалы не могут загрязнить конечную поверхность проволоки. Стандарты биосовместимости запрещают использование некоторых тяжелых промышленных масел для рисования. Корпуса машин, совместимые с чистыми помещениями, предотвращают оседание переносимых по воздуху частиц на проволоке до того, как она попадет в матрицу. Регулятор натяжения должен реагировать за миллисекунды, чтобы предотвратить истирание поверхности и обеспечить идеальную гладкость проволоки.
Фотоэлектрическая и полупроводниковая промышленность в значительной степени полагаются на режущую проволоку с алмазным покрытием. Эта проволока разрезает массивные кремниевые слитки на ультратонкие пластины. Основным критерием успеха здесь является предельная прочность на разрыв. Проволока должна выдерживать мощное натяжение при высокоскоростной резке, не растягиваясь и не ломаясь. Это также требует очень специфической топографии поверхности. Немного более шероховатая, тщательно контролируемая текстура оптимизирует последующие процессы нанесения алмазного покрытия, обеспечивая надежное прилипание абразивных частиц.
Специальная серия станков для волочения проволоки с алмазной пилой обеспечивает высокоскоростную непрерывную волочение. Эти машины работают на значительно более высоких скоростях, чем медицинские проводные линии. Прочное гашение вибрации является обязательным требованием к конструкции. Высокие скорости создают гармонический резонанс, который может разрушить тонкую вольфрамовую проволоку. В оборудовании используются надежные механизмы намотки. Эти приемные устройства обрабатывают чрезвычайно длинные непрерывные материалы, длина каждой катушки часто превышает сотни километров. Они должны наматывать проволоку без возникновения микроизгибающих напряжений. Прецизионные направляющие обеспечивают идеально ровную намотку, предотвращая запутывание на этапе отдачи на участке нарезки пластин.
Вольфрамовая проволока служит основой для различных электронных компонентов. Приложения включают традиционные нити накала, сетки для электронных ламп и иглы полупроводниковых испытательных щупов. Критерии успеха в значительной степени сосредоточены на сохранении электропроводности. Провод должен сохранять точное электрическое сопротивление на метр. Термическая стабильность при электрической нагрузке необходима для предотвращения выхода компонентов из строя в полевых условиях.
Требования к оборудованию отдают приоритет исключительно чистоте среды рисования. Микрозагрязнения изменяют электрическое сопротивление проволоки, что приводит к бракованию партий. Точный контроль обратного натяжения предотвращает локальное растяжение. Локальное растяжение уменьшает диаметр изолированных мест, создавая электрические горячие точки, которые преждевременно перегорают. Некоторые производственные линии требуют интеграции с поточными модулями отжига. Эти модули снимают внутренние напряжения перед окончательной намоткой, восстанавливая пластичность. Кабестаны должны иметь специальную керамическую поверхность или поверхность с покрытием, чтобы предотвратить накопление статического электричества и минимизировать трение за пределами матриц.
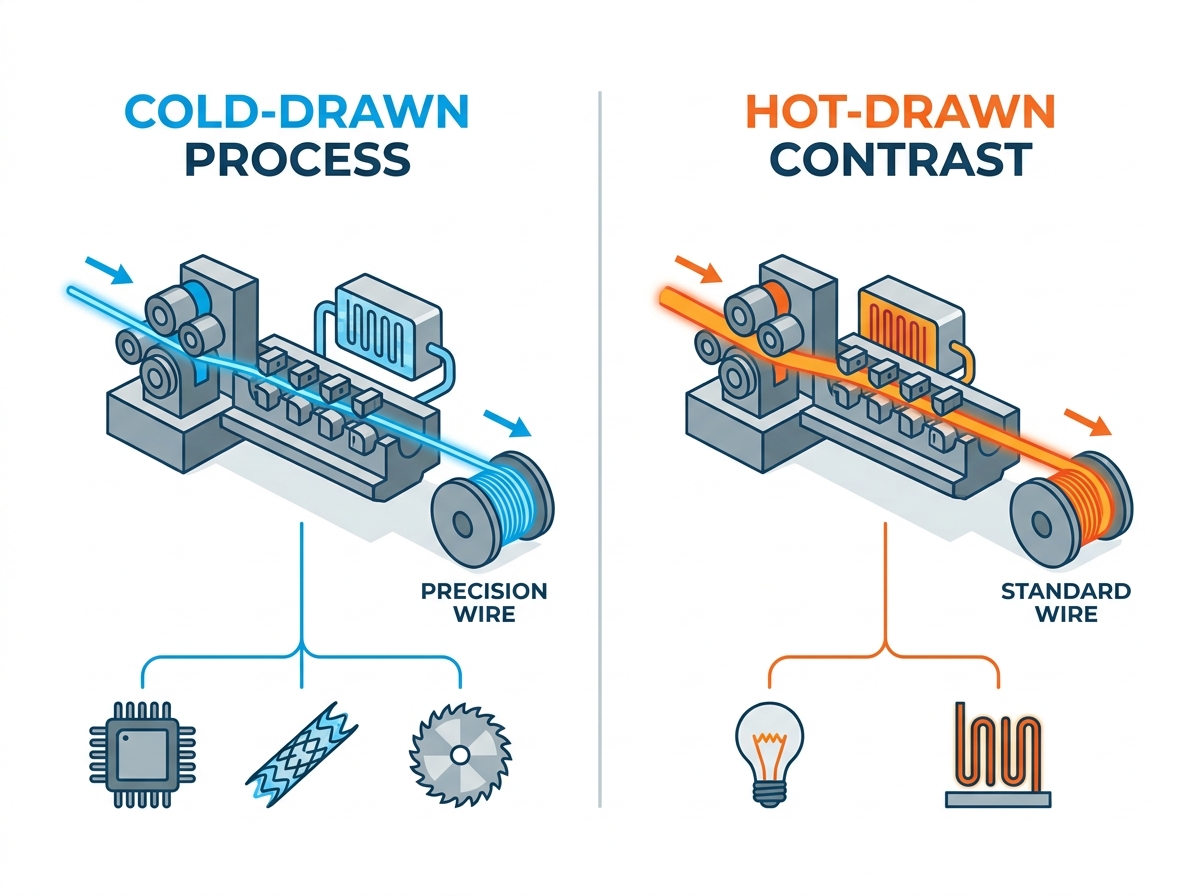
Контроль натяжения определяет окончательный успех сверхтонкой волочения вольфрама. Инженеры должны оценить механику рисования со скольжением и без скольжения. Скользящие машины позволяют проволоке слегка скользить по кабестану. Это компенсирует удлинение в процессе вытяжки, но может вызвать истирание поверхности. Нескользящие машины обеспечивают нескользящий захват проволоки. Механика нулевого скольжения обеспечивает превосходный контроль натяжения хрупких сплавов. Они предотвращают появление царапин на поверхности, вызванных трением ведущего вала, что делает их идеальными для высокотехнологичных применений.
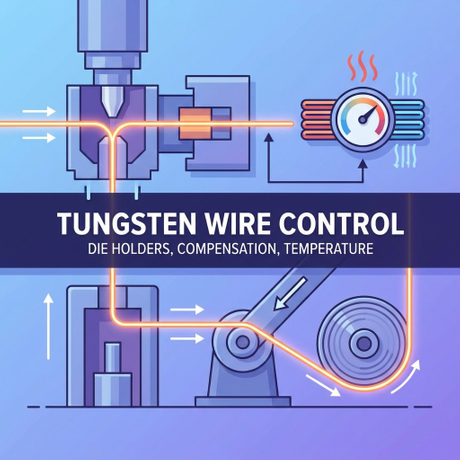
В современном оборудовании используются многоосные серводвигатели. Эти двигатели приводят в движение каждый шпиль независимо, устраняя механические сбои, характерные для старых систем с ременным приводом. Петли обратной связи на руках танцора обеспечивают измерение физического напряжения. Проволока проходит через подвижный шкив, соединенный с пневматическим цилиндром с низким коэффициентом трения. Когда напряжение меняется, рука танцора движется. Программируемый логический контроллер (ПЛК) считывает это движение и мгновенно регулирует скорость двигателя. Такое регулирование с обратной связью предотвращает обрыв провода на микрокалибровках. Это обеспечивает непрерывное приложение стабильной растягивающей силы. Энкодеры высокого разрешения отслеживают вращение шпиля с точностью до долей градуса, предоставляя ПЛК точные данные о скорости.
Совместимость машины с различными материалами штампов — это показатель оценки, который нельзя игнорировать. Этап волочения и конкретный сплав определяют необходимую технологию изготовления штампа. Машина должна иметь универсальные держатели штампов. Эти держатели должны соответствовать различным размерам корпуса и требованиям к охлаждению.
Материал штампа | Первичный этап применения | Требования к машинной интеграции | Эксплуатационные преимущества |
|---|---|---|---|
Карбид вольфрама | Более толстые калибры, первоначальные холодные проходы | Высокий крутящий момент, надежное охлаждение штампа | Экономичность, выдерживает высокие коэффициенты трения |
Природный алмаз | Сверхтонкая чистовая обработка | Чрезвычайная точность натяжения, микрофильтрация | Безупречная обработка поверхности, точные допуски на размеры. |
Поликристаллический алмаз (PCD) | От среднего до штрафа | Жесткое выравнивание матрицы, смазка под высоким давлением | Чрезвычайная износостойкость, увеличенный срок службы |
Пластины для волочения разделенной проволоки | Сложные профили, частая нарезка резьбы | Регулируемые зажимные механизмы | Легкая нарезка резьбы, эксплуатационная гибкость |
Матрицы из карбида вольфрама эффективно справляются с изделиями большей толщины. Они обеспечивают превосходную экономическую эффективность на ранних стадиях сокращения. При использовании твердого сплава станок должен работать с более высокими коэффициентами трения. Алмазные матрицы становятся необходимыми для сверхтонкого холодного волочения. Природные алмазы и алмазы PCD обладают исключительной износостойкостью. Станок должен обеспечивать точное выравнивание штампа. Несоосность приводит к неравномерному износу матрицы и овальности проволоки. Усовершенствованный инструмент включает в себя алмазные волоки для волочения разрезной проволоки из карбида вольфрама. Они сочетают в себе исключительную износостойкость и эксплуатационную гибкость. Они обеспечивают более легкую нарезание резьбы для сложных профилей и сокращают время простоя во время настройки.
Трение генерирует значительное локализованное тепло на границе раздела матрицы. Это происходит несмотря на то, что процесс классифицируется как холодное волочение. Эффективное управление температурным режимом предотвращает деградацию матрицы и подгорание поверхности проволоки. Перед установкой необходимо тщательно оценить инфраструктуру охлаждения машины.
Сравните систему погружной вытяжки и систему смазки распылением. Погружные системы протягивают проволоку через ванну со смазкой. Это обеспечивает превосходное охлаждение и защиту пограничного слоя, гарантируя, что матрица остается полностью затопленной. Системы распыления направляют смазку под высоким давлением непосредственно в конус головки. Возможности фильтрации жидкости требуют строгого изучения. При волочении вольфрама образуются микроскопические абразивные частицы. Эти мелкие частицы циркулируют внутри смазочной жидкости. Система фильтрации должна полностью удалять эти частицы. Неспособность фильтровать мелкие частицы приводит к серьезным задировам проволоки и преждевременному выходу из строя матрицы. Центробежные сепараторы, магнитные фильтры и картриджи субмикронных фильтров являются обязательными компонентами для бесперебойной работы линии вытяжки.
Современное производство требует комплексного контроля данных для поддержания уровня доходности. Рассмотреть необходимость встроенных систем дефектоскопии. Датчики вихревых токов обнаруживают внутренние пустоты и трещины, невидимые невооруженным глазом. Оптические датчики контролируют целостность поверхности и изменения диаметра в режиме реального времени. Эти системы вызывают немедленную остановку машины при обнаружении дефекта, предотвращая намотку сотен метров металлолома.
Обсудите интеграцию SCADA с поставщиком оборудования. Системы диспетчерского контроля и сбора данных отслеживают критические показатели по всему производственному цеху. Они отслеживают тенденции износа штампов на тысячах километров натянутой проволоки. Эти данные позволяют прогнозировать планирование технического обслуживания. Операторы заменяют матрицы до того, как они произведут проволоку, не соответствующую техническим требованиям. Отслеживание партий является строгим требованием для медицинских приложений, сертифицированных по стандарту ISO. Система регистрирует данные о натяжении, скорости и диаметре для каждой катушки. Это создает постоянный рекорд качества для конечных пользователей, доказывая соблюдение жестких технических допусков.
Пропускная способность напрямую влияет на производственную мощность и производительность предприятия. Однако максимальная скорость часто ухудшает качество. Вы должны проанализировать компромисс между метрами в секунду и целостностью поверхности. Выведение машины за пределы оптимальной скорости увеличивает трение в геометрической прогрессии. Это ухудшает пограничный слой смазки. Проволока непосредственно контактирует с поверхностью матрицы. Этот контакт вызывает истирание, микроскопические разрывы поверхности и быстрый износ штампа.
Медицинские и электронные приложения требуют строгой обработки поверхности. Операторы должны управлять машинами на консервативных скоростях, чтобы гарантировать качество. Производство проволоки с алмазной пилой позволяет обрабатывать слегка шероховатые поверхности. Следовательно, эти конкретные машины могут работать на гораздо более высоких скоростях. Оцените вибрационные характеристики машины на максимальной скорости. Тяжелые чугунные рамы лучше поглощают гармонические вибрации, чем сварные стальные. Стабильные рамы позволяют работать на более высоких скоростях, не жертвуя качеством поверхности и не вызывая обрывов проволоки.
Оцените операционную стратегию вашего предприятия. Определите потребность в гибкости оборудования по сравнению с выделенными производственными линиями. Узкоспециализированная машина максимизирует эффективность производства одного продукта. Он отличается оптимизированными размерами шпиля и фиксированными графиками тяги. Это ограничивает возможность обработки различных сплавов или диаметров, но он превосходен при больших объемах и непрерывных циклах.
Модульные станки предлагают значительные возможности переоснащения. Операторы могут корректировать черновые графики через HMI. Они могут менять держатели матриц для использования с корпусами разных размеров. Такая гибкость позволяет на одном станке обрабатывать различные вольфрамовые сплавы и профили проволоки. Однако модульные машины часто занимают большую площадь. Им может не хватать максимальной скорости специализированного оборудования. Сопоставьте свой ассортимент продукции с возможностями оборудования. Предприятия с большим количеством предприятий и небольшими объемами получают выгоду от модульной архитектуры. Производителям сырьевых товаров с большими объемами для удовлетворения спроса требуются выделенные высокоскоростные линии.
Экологическая нестабильность создает серьезные производственные риски в цехах. Колебания температуры изменяют вязкость волочильных смазок, меняя способ их поступления в конус матрицы. Частицы, переносимые по воздуху, загрязняют поверхности сверхтонких проволок, вызывая включения в процессе волочения. Эти факторы ухудшают общее качество продукции и увеличивают процент брака.
Устанавливайте машины в помещениях с контролируемым климатом, чтобы поддерживать постоянную температуру окружающей среды круглый год.
Используйте протоколы, прилегающие к чистым помещениям, для производства медицинских и электронных проводов, чтобы свести к минимуму пыль.
Укажите закрытую конструкцию машины с вентиляцией под положительным давлением, чтобы предотвратить попадание загрязнений в зону рисования.
Внедрите строгие процедуры ношения халатов для операторов, работающих с катушками тонкой проволоки.
Контролируйте уровень влажности, чтобы предотвратить окисление открытых поверхностей проволоки между проходами волочения.
Сверхтонкое волочение вольфрама требует высокой квалификации операторов. Неправильная резьба через ряд матриц приводит к немедленным сбоям при запуске. Неправильная последовательность матриц приводит к опасному изменению передаточного отношения, вызывая перегрузку шпиндельных двигателей. Неправильное обращение со сверхтонкой проволокой приводит к катастрофическим обрывам линий и часам простоев.
Отдавайте предпочтение машинам, оснащенным автоматическими вспомогательными механизмами для заправки резьбы, чтобы уменьшить необходимость ручной обработки.
Используйте совместимость с разъемной матрицей, чтобы упростить нарезание резьбы сложных профилей и более толстых начальных толщин.
Используйте интуитивно понятные интерфейсы ЧМИ с визуальным подтверждением чернового графика для предотвращения ошибок последовательности.
Обеспечьте комплексные программы обучения поставщиков, охватывающие металлургию, механику машин и устранение неполадок.
Внедрите стандартизированные рабочие процедуры для проверки, очистки и замены штампов.
Холодное волочение полностью зависит от качества поступающего материала. Неравномерная подача проволоки приводит к немедленным сбоям на этапе холодной вытяжки. Изменения диаметра в процессе горячего волочения заклинивают первую холодную матрицу. Окисление поверхности действует как абразив, разрушая дорогой алмазный инструмент за считанные минуты.
Установите строгий контроль качества между процессами горячего и холодного волочения, чтобы своевременно выявлять дефекты.
Обеспечьте совместимость систем намотки и отдачи, чтобы предотвратить запутывание проволоки и неравномерное обратное натяжение.
Внедрите встроенную ультразвуковую очистку перед тем, как проволока попадет в первую холодную матрицу, для удаления остаточных оксидов.
Измерьте прочность на разрыв входящих катушек, чтобы проверить правильный отжиг и структуру зерен.
Поддерживайте прямую обратную связь между операторами горячего и холодного волочения, чтобы быстро устранять проблемы на начальном этапе.
Запросите подробные исследования возможностей у OEM-производителей, уделяя особое внимание стабильности натяжения при микрообжатии.
Обязательно проведите образец чертежа с использованием конкретных марок вольфрамового сплава для проверки качества поверхности и точности размеров.
Проведите тщательный аудит конструкции системы управления матрицами и охлаждения поставщика, чтобы обеспечить адекватную фильтрацию.
Проверьте возможности интеграции линейных лазерных микрометров с существующим программным обеспечением для контроля качества.
Ответ: Эти машины обеспечивают субмикронные возможности, обычно вытягивая проволоку толщиной до 0,01 мм или меньше. Успех во многом зависит от качества матрицы и исключительной износостойкости инструмента. Многопроходной контроль натяжения предотвращает поломку этих микроскопических датчиков. Усовершенствованная сервосинхронизация обязательна для достижения этих сверхтонких диаметров без возникновения напряжения сдвига.
Ответ: При горячем волочении используются системы нагрева со смешиванием газа и воздуха, работающие при температуре от 900 до 400 градусов Цельсия. Для первоначального обжатия толстых стержней в первую очередь используются матрицы из карбида вольфрама. Холодное волочение происходит при комнатной температуре. Он использует матрицы из натуральных алмазов или алмазов PCD и уделяет особое внимание высокоточному контролю натяжения на финальных проходах.
Ответ: Алмазные матрицы обеспечивают превосходную износостойкость и длительный срок службы. Они обеспечивают точные допуски на размеры при крупносерийном производстве. Натуральные алмазы и алмазы PCD создают безупречную поверхность без царапин. Эта первозданная поверхность является важнейшим требованием для соответствия строгим медицинским стандартам биосовместимости и предотвращения распространения патогенов.
Ответ: Алмазная проволока требует высокого напряжения и механизма волочения с нулевым проскальзыванием. Такое агрессивное управление натяжением максимизирует предельную прочность проволоки на разрыв. Проволока должна стать достаточно жесткой и прочной, чтобы выдерживать высокоскоростную нарезку кремния, не ломаясь и не растягиваясь при больших эксплуатационных нагрузках.
Ответ: Для предотвращения поломок требуется низкий коэффициент обжатия за проход, обычно менее 15 процентов. В машинах должны использоваться высокосинхронизированные кабестаны с сервоприводом. Петли обратной связи на руках танцора регулируют натяжение за миллисекунды, чтобы предотвратить резкие скачки. Оптимальная смазка матрицы снижает трение. Эти комбинированные элементы безопасно справляются с растягивающим усилием, приложенным к хрупким вольфрамовым сплавам.
О: Да, модульные системы подходят для обоих материалов. Твердосплавные матрицы справляются с более толстыми входными проходами, где трение велико и необходима экономическая эффективность. Алмазные или специальные волоки для волочения разрезной проволоки выполняют окончательные микропроходы холодной волочения. Держатели штампов машины должны иметь регулируемую геометрию для правильной фиксации обоих типов штампов.
Ответ: Вольфрам обладает чрезвычайной твердостью по сравнению с медью. Для этого требуются специализированные граничные смазочные материалы под высоким давлением, которые выдерживают огромные усилия сдвига, не разрушаясь. Система также требует агрессивной субмикронной фильтрации. Эта фильтрация удаляет абразивные вольфрамовые частицы, которые в противном случае могли бы повредить проволоку и мгновенно разрушить дорогие алмазные матрицы.


 Pусский
 简体中文