- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-15 Происхождение:Работает


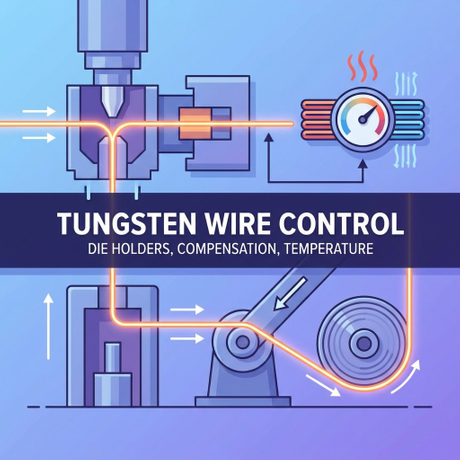
Обработка тугоплавких металлов на производстве представляет собой серьезную металлургическую задачу. Вольфрам в спеченном состоянии вначале становится исключительно твердым и хрупким. Ему не хватает волокнистой зернистой структуры, необходимой для гибкости и высокой прочности на разрыв. Микроизменения диаметра проволоки в процессе волочения сразу же приводят к неоднородности. Это приводит к обрыву проволоки на катушке, нестабильному электрическому сопротивлению и сбоям в высокоточных приложениях. Медицинским проводникам необходима точная гибкость для навигации по сосудам. Нагревательные элементы для аэрокосмической отрасли требуют равномерного сопротивления для предотвращения появления горячих точек. Специализированные сварочные электроды полагаются на идеальную концентричность, обеспечивающую стабильность дуги. Контроль этих микроскопических изменений отделяет высокопроизводительное производство от операций с большим количеством отходов. Достижение строгих допусков по диаметру требует повышения жесткости держателя штампа, компенсации смещения и точного управления температурой. Оценка этих взаимосвязанных систем на машине для волочения холоднотянутой вольфрамовой проволоки обеспечивает непрерывное и бездефектное производство.
Стабильность держателя матрицы определяет допуски. Жесткие, точно выровненные держатели матрицы являются обязательными для предотвращения микровибраций, которые вызывают овальность или задиры на поверхности сверхтонкой вольфрамовой проволоки (до 10–1800 мкм).
Компенсация перемещения предотвращает потерю производительности. Усовершенствованное перемещение с сервоприводом обеспечивает постоянное натяжение намотки, напрямую уменьшая неравномерность и образование сужений, вызванных механическим запаздыванием.
Термическая динамика требует динамического масштабирования: по мере уменьшения диаметра проволоки скорость волочения должна увеличиваться, а температура нагрева стратегически снижаться; машины должны обеспечивать детальный автоматизированный контроль над этими обратными переменными.
Для волочения вольфрама требуется управление чрезвычайной прочностью на разрыв при достижении определенных показателей удлинения без разрушения материала. Допустимые пороги допуска для применения тонкой и сверхтонкой вольфрамовой проволоки микроскопичны. Мы измеряем эти допуски в долях микрона. Отклонение всего в два микрона изменяет электропроводность, механическую гибкость и ставит под угрозу структурную целостность конечного компонента. Соблюдение этих жестких допусков зависит от целостной взаимозависимости температуры, скорости, качества смазки и целостности матрицы. Необходимо строго рассчитывать площадь уменьшения за проход. Обычно мы ограничиваем это значение от 10% до 20% для вольфрама, чтобы предотвратить превышение предела прочности проволоки на разрыв. В сильно вытянутых состояниях эта сила легко превышает 300 000 фунтов на квадратный дюйм.
Переход от первоначальной высокотемпературной обжимки к более холодным, прецизионным проходам определяет процесс холодной вытяжки. Первоначально вы обрабатываете обжатые стержни диаметром около 2,54 мм при очень высоких температурах. Это приводит хрупкую заготовку порошковой металлургии в работоспособное состояние. По мере уменьшения диаметра современная технология волочения проволоки изолирует такие переменные, как напряжение, трение и тепло, для выполнения холодного волочения. Когда мы говорим «холодный» в контексте вольфрама, мы по-прежнему имеем в виду приложенное тепло, но при значительно более низких температурах, чем при обжимке. Вы должны оставаться ниже порога рекристаллизации. Контролируя эти факторы, вы поддерживаете непрерывное производство без разрывов проволоки. Этот строгий процесс гарантирует, что конечный продукт выдержит экстремальные температуры конечного использования и механические нагрузки.
Чтобы успешно выполнить эти проходы сокращения, операторы должны следовать строгой механической последовательности на полу:
Проверьте диаметр входящей проволоки с помощью двухкоординатного микрометра, чтобы убедиться, что предыдущий проход не оставил овальной формы.
Пропустите проволоку через графитовую ванну с перемешиванием, обеспечив полное покрытие поверхности перед обжигом в печи.
Установите параметры натяжения ПЛК на основе удельного предела текучести текущего диаметра.
Выровняйте блок матрицы перпендикулярно кабестану, чтобы предотвратить боковые тянущие силы.
Медленно включите привод шпиля, позволяя контуру ПИД-регулятора стабилизировать танцор перед тем, как набрать производственную скорость.
Если вы пропустите какой-либо из этих шагов, вы введете механические переменные, которые машина не сможет компенсировать. Проволока либо сразу порвется, либо пострадает от образования микросегментов, которые разрушат всю катушку.

На первых проходах после обжатия обрабатываются детали большего диаметра, и используются матрицы из карбида вольфрама, которые выдерживают высокие ударные нагрузки и большие силы обжатия. Карбид вольфрама обеспечивает необходимую прочность для поглощения ударов начальной деформации. Однако, поскольку диаметр проволоки уменьшается ниже 0,5 мм, вам необходимо перейти на матрицы из поликристаллического алмаза (PCD) или натурального алмаза для сверхтонкой чистовой обработки. Алмаз обеспечивает превосходную твердость и сохраняет точную геометрию матрицы по отношению к высокоабразивной вольфрамовой поверхности. Вам необходимо идеально выдерживать угол подхода, длину опоры и рельеф спины. Без алмазных матриц абразивный вольфрам быстро врезает компенсационное кольцо в подход к матрице. Это приводит к сильным царапинам на поверхности и быстрому расширению диаметра.
Корпус матрицы машины должен учитывать явную разницу в тепловом расширении материала матрицы и проволоки. Если корпус не может рассеивать тепло или ограничивает расширение, алмазная вставка трескается при термическом ударе. Это моментально разрушает поверхность провода. Правильная интеграция предполагает наличие блоков матрицы с водяным охлаждением, которые поддерживают стабильную рабочую температуру. Для эффективного отвода тепла внутри охлаждающего блока необходим турбулентный поток воды. Ламинарный поток оставляет изолирующий пограничный слой, что приводит к перегреву матрицы. Правильно охлаждаемый блок гарантирует, что геометрия матрицы останется статичной независимо от скорости волочения или трения, возникающего во время непрерывных операций.
Фиксированные или жесткие держатели матриц обеспечивают максимальный контроль выравнивания, проталкивая проволоку по строго линейному пути. Эта жесткость превосходна для поддержания концентричности, но требует абсолютной точности выравнивания машины. Вы должны использовать инструменты лазерного выравнивания или прецизионные оправки, чтобы обеспечить полную ортогональность матрицы к траектории проволоки. Плавающие держатели обеспечивают возможность самоцентрирования. Они слегка регулируются, чтобы компенсировать незначительные угловые отклонения от шпиля. Мы часто используем плавающие держатели в многопроходных установках, где небольшие перекосы накапливаются в нескольких блоках.
Плохая посадка матрицы в любой из систем создает серьезные риски при внедрении. Локальный износ ускоряется на одной стороне подшипника матрицы, что приводит к овальности проволоки и преждевременному выходу матрицы из строя. Вы должны убедиться, что держатель штампа гасит микровибрации. Предпочтительны тяжелые чугунные или амортизирующие матрицы. Любой механический резонанс от корпуса машины передается непосредственно на поверхность проволоки, вызывая задиры, следы вибрации и несоответствие диаметра. Стабильный держатель матрицы обеспечивает приложение силы сжатия исключительно в осевом направлении, предотвращая боковое напряжение, вызывающее перелом проволоки.
При настройке геометрии штампа для вольфрама необходимо обращать внимание на определенные зоны внутри штампа. Угол подхода для вольфрама обычно составляет от 12 до 14 градусов. Длина подшипника должна составлять от 30% до 50% диаметра проволоки. Если подшипник слишком короткий, матрица мгновенно изнашивается. Если она слишком длинная, возникают скачки трения, проволока перегревается и ломается внутри корпуса матрицы.
Физика намотки требует, чтобы изменения скорости перемещения изменяли угол входа и натяжение проволоки, когда она проходит через последний шпиль. Когда механизм траверсы колеблется или резко меняет направление на фланцах катушки, это приводит к внезапным скачкам напряжения. Эти шипы растягивают проволоку за пределы ее эластичности, вызывая образование микросегментов. Образование шейки уменьшает диаметр за пределами допустимых характеристик матрицы, что делает катушку бесполезной для высокоточных применений.
Непоследовательное перемещение приводит к плохой сборке катушки. Если проволока перекрывается, перекрещивается или оставляет зазоры, это приводит к запутыванию и застреванию во время процесса размотки конечного пользователя. У тонкой вольфрамовой проволоки загвоздка при размотке сразу же рвёт проволоку. Это останавливает вторичные производственные процессы, такие как намотка катушек, ткачество или сборка медицинского оборудования. Идеальное перемещение является важнейшей механической необходимостью для удобства использования в дальнейшем. Вы не можете продать катушку, которая выглядит неряшливо, потому что она выйдет из строя на машине покупателя.
Устаревшие механические системы перемещения, такие как приводы с роликовыми кольцами, страдают от внутреннего гистерезиса и механического запаздывания в точках реверса. Они не могут динамически регулировать шаг без ручного вмешательства и физического переключения передач. Современное оборудование заменяет эти устаревшие механизмы многоосной компенсацией смещения с сервоприводом.
Высокопроизводительная машина для волочения вольфрамовой проволоки использует контуры обратной связи по натяжению в реальном времени для мгновенной регулировки скорости намотки. Для этого мы используем точные манипуляторы или высокочувствительные тензодатчики. Рука танцора использует пневматический цилиндр для приложения напряжения. По мере наполнения катушки диаметр увеличивается, поэтому частота вращения катушки должна уменьшаться, чтобы поддерживать постоянную скорость лески. Танцорный рычаг движется, посылая аналоговый сигнал в ПЛК, который регулирует скорость сервопривода. Программируемый контроль шага гарантирует, что проволока лежит на катушке идеально ровно, автоматически адаптируясь к микроизменениям диаметра проволоки.
Если у вас возникли проблемы с перемещением по полу, проверьте следующие конкретные области:
Осмотрите потенциометр танцора на предмет мертвых зон, вызывающих неустойчивые сигналы скорости.
Убедитесь, что в пневматическом цилиндре, подающем напряжение на рычаг танцора, имеется чистый и сухой воздух во избежание залипания.
Проверьте настройку контура ПИД в ПЛК; слишком агрессивное пропорциональное усиление заставляет золотник двигаться и колебаться.
Убедитесь, что направляющие ролики траверсы вращаются свободно; заклинившие ролики царапают проволоку и создают сопротивление.
Откалибруйте время задержки реверса, чтобы оно точно соответствовало ширине фланцев катушки.
Металлургия вольфрама диктует строгую обратную зависимость на этапе волочения. По мере уменьшения диаметра проволоки необходимо снижать температуру нагрева, чтобы предотвратить рекристаллизацию. Рекристаллизация возвращает с трудом полученную волокнистую структуру обратно в равноосную зернистую структуру. Это делает проволоку чрезвычайно хрупкой, и ее невозможно протянуть дальше. Температура перехода из пластичного состояния в хрупкое (DBTT) вольфрама требует точного управления температурным режимом, чтобы металл оставался работоспособным, не разрушая его внутреннюю структуру.
Одновременно увеличивается скорость волочения, чтобы поддерживать производительность и поддерживать оптимальное динамическое натяжение проволоки. Программируемые логические контроллеры (ПЛК) автоматизируют это обратное масштабирование, обеспечивая точное соответствие входной тепловой мощности ступени восстановления. Газовые горелки или трубки электрического сопротивления должны быть зонированы и точно контролироваться. Они обеспечивают точный джоулевой нагрев, необходимый для определенной массы проволоки, проходящей через зону нагрева в любую миллисекунду. Если проволока перестанет двигаться, нагрев должен немедленно прекратиться, иначе проволока расплавится и сломается.
Точный контроль температуры в процессе холодной волочения коренным образом меняет внутреннюю структуру металла. Он имеет удлиненную, переплетенную волокнистую структуру зерен. Такая специфическая ориентация зерен обеспечивает высокую усталостную долговечность, исключительную прочность на разрыв и устойчивость к экстремальным температурам. Зерна перекрываются, как пучок микроскопических кабелей, предотвращая распространение трещин по диаметру проволоки.
Для фасонных изделий, таких как вольфрамовые пружины, авиационно-космические крепления или медицинские электроды, такая волокнистая структура является обязательной. Он предотвращает межзеренное разрушение, когда проволока сгибается, скручивается или подвергается циклической термической нагрузке. Без строгого контроля температуры во время волочения проволока ломается во время операций вторичной формовки, в результате чего вся производственная партия оказывается бракованной. Вы не можете исправить разрушенную структуру зерна; вам придется сломать провод и начать все сначала.
Трение между вольфрамовой проволокой и алмазной матрицей приводит к интенсивному локализованному нагреву. Коллоидный графит, часто называемый аквадагом, действует как понизитель трения и критический тепловой барьер. Вы не просто опускаете проволоку в ведро. Вы пропускаете его через ванну с перемешиванием, чтобы графит оставался во взвешенном состоянии. Затем он проходит через трубчатую печь при температуре около 400°C для выпекания воды. Если не запекать, вода внутри матрицы превращается в пар, разрывая смазочную пленку. Затем проволока истирается до матрицы.
Эффективные машины оснащены непрерывной циркуляцией смазки, ваннами с контролируемой температурой и автоматическим контролем вязкости. Поддержание правильной консистенции смазки предотвращает сухое рисование. Сухое волочение мгновенно разрушает алмазную матрицу и оставляет царапины на поверхности проволоки, что приводит к немедленному выходу из строя. После волочения машина также должна обеспечивать эффективную очистку этого графитового слоя, если для окончательного нанесения требуется чистая полированная вольфрамовая поверхность. Мы используем электролитические очищающие ванны для очистки обожженного графита без травления вольфрама.
Закупки требуют сопоставления характеристик машин непосредственно с результатами производства. Высокая скорость волочения не имеет значения, если машина не может поддерживать жесткие допуски. Команды инженеров должны оценить, как конкретные компоненты стабилизируют среду рисования. Вам нужно посмотреть на конкретное оборудование, управляющее этим процессом.
Характеристики машины | Инженерная функция | Результат производства |
|---|---|---|
Серводвигатели переменного тока с прямым приводом | Устраняет проскальзывание ремня и обеспечивает точный контроль частоты вращения. | Предотвращает скачки натяжения и устраняет образование микрозащемлений. |
Двухосевые лазерные измерители диаметра | Обеспечивает линейные измерения на 360 градусов в реальном времени. | Мгновенно фиксирует отклонения овальности и диаметра, сокращая количество отходов. |
Термодатчики с замкнутым контуром | Динамически контролирует и регулирует зоны нагрева. | Предотвращает рекристаллизацию и сохраняет волокнистую зернистую структуру. |
Блоки штампов с массовым демпфированием | Поглощает механический резонанс от корпуса машины. | Устраняет следы вибрации и задиры на поверхности проволоки. |
Автоматизированные контроллеры вязкости | Поддерживает оптимальную консистенцию коллоидного графита. | Продлевает срок службы алмазной матрицы и предотвращает трещины при сухой вытяжке. |
Использование современного оборудования для рисования создает определенные препятствия на полу. Операторам приходится нелегко учиться при переходе от ручного управления к сложным ПЛК. Прецизионные сервосистемы требуют тщательного технического обслуживания и чистоты рабочей среды. Графитовая пыль легко загрязняет чувствительную электронику и оптические датчики. Тяжелые промышленные предприятия часто страдают от электрических помех, которые нарушают чувствительные сигналы датчиков веса.
Снизьте эти риски, отдавая приоритет модульным конструкциям компонентов, которые позволяют быстро заменять датчики и приводы по принципу «включай и работай». Убедитесь, что машина имеет прочное электрическое экранирование и чистую систему кондиционирования. Установите строгие графики профилактического технического обслуживания, уделяя особое внимание выравниванию держателя штампа, смазке механизма траверсы и очистке оптического датчика. Убедитесь, что операторы прошли комплексное обучение по интерпретации данных обратной связи по натяжению и устранению кодов неисправностей ПЛК. Если оператор не понимает, что означает неисправность контура ПИД, машина будет простаивать.
Производственные требования часто требуют быстрого переключения между различными диаметрами мишеней. В течение той же недели предприятие может перейти от волочения проволоки диаметром 500 мкм для сварочных электродов к 50 мкм для медицинских проводников. Оборудование должно обрабатывать партии различных размеров, не требуя обширной механической повторной калибровки или длительного простоя.
Интеграция линейных лазерных микрометров гарантирует, что каждая катушка соответствует строгим стандартам аэрокосмической или медицинской промышленности. Вам нужны двухосные лазеры. Одноосный не улавливает овальность. Если матрица изношена на одну сторону, проволока приобретает овальную форму. Одноосный лазер может измерить широкую сторону и подумать, что она соответствует техническим характеристикам. Двухосное измерение X и Y одновременно. Машины, оснащенные ПЛК, управляемыми рецептами, позволяют операторам мгновенно загружать определенные профили натяжения, скорости и температуры. Такая цифровая интеграция значительно сокращает время настройки, сводит к минимуму брак при перенастройке и обеспечивает стабильное качество независимо от того, работает ли оператор.
Успешное производство вольфрамовой проволоки зависит не только от простой тяговой силы. Это требует точной синхронизации стабильности штампа, поперечного натяжения и термоконтроля. Высокоскоростное волочение контрпродуктивно, если полученная проволока имеет овальную форму, задиры на поверхности или микровырезы. Команды по закупкам и инженерам должны отдавать приоритет системам обратной связи с обратной связью, которые активно отслеживают и регулируют напряжение и температуру в режиме реального времени.
Чтобы оптимизировать операции волочения проволоки и обеспечить строгий контроль диаметра, выполните следующие действия:
Проведите аудит текущего уровня брака, чтобы определить точные этапы производства, на которых возникают образования шейки, овальность или поломка.
Ежемесячно калибруйте все манипуляторы и датчики нагрузки, чтобы гарантировать, что ПЛК получает точные данные о натяжении.
Модернизируйте устаревшие механические устройства перемещения до систем с сервоприводом, чтобы исключить задержку реверса и скачки напряжения при намотке.
Внедрите двухосные линейные лазерные измерительные инструменты, чтобы мгновенно выявлять отклонения диаметра и овальности во время прохода чертежа.
Стандартизируйте процедуры смешивания коллоидного графита, используя автоматические контроллеры вязкости, чтобы предотвратить сухое волочение.
Ответ: На заключительных стадиях холодной вытяжки температура значительно снижается по сравнению с начальной обжимкой. Хотя обжимка происходит при высокой температуре выше 1200°C, температура сверхтонкой вытяжки строго снижается до 400–800°C в зависимости от диаметра. Это предотвращает рекристаллизацию и сохраняет пластичность проволоки и волокнистую структуру зерен.
О: Неравномерное перемещение приводит к внезапным скачкам напряжения на катушке, особенно при изменении направления движения. Эти шипы растягивают проволоку за пределы ее упругости, вызывая локальное уменьшение диаметра, известное как микровырезы, или приводя к полным разрывам непосредственно за пределами матрицы.
Ответ: Поликристаллический алмаз (PCD) и природный алмаз обеспечивают превосходную твердость, износостойкость и качество поверхности для микродиаметров. Карбид вольфрама слишком быстро изнашивается от абразивного вольфрама при малых размерах и предназначен для первоначальных, тяжелых проходов обжимных стержней диаметром 2,54 мм.
Ответ: Нет. Для обработки вольфрама, обладающего исключительно высокой прочностью на разрыв и хрупкостью, требуются специально разработанные машины. Стандартным машинам для обработки меди или стали не хватает специализированных зон нагрева, усовершенствованных контуров контроля натяжения и надежных систем графитовой смазки, необходимых для предотвращения поломки проволоки.
Ответ: Основными причинами неравномерности являются износ матрицы, микровибрации в держателе матрицы, непостоянная скорость волочения, механическое отставание в системе перемещения и неконтролируемые колебания температуры, которые изменяют предел текучести металла в процессе волочения.
Ответ: Правильная технология холодной волочения приводит к тому, что металл приобретает сильно вытянутую волокнистую структуру. Эта взаимосвязанная структура значительно увеличивает усталостную долговечность, прочность на разрыв и механическую стабильность проволоки при формовании пружин, что намного превосходит стандартные равноосные металлы.
Ответ: Конечные пользователи полагаются на определенные диаметры, чтобы обеспечить предсказуемую производительность. При сварке точные размеры вольфрамовых электродов гарантируют постоянную электропроводность и стабильность дуги. В медицинских устройствах точный диаметр проводника определяет физическую гибкость и реакцию крутящего момента, необходимые для безопасного перемещения по сосудам человека.


 Pусский
 简体中文