- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-25 Происхождение:Работает


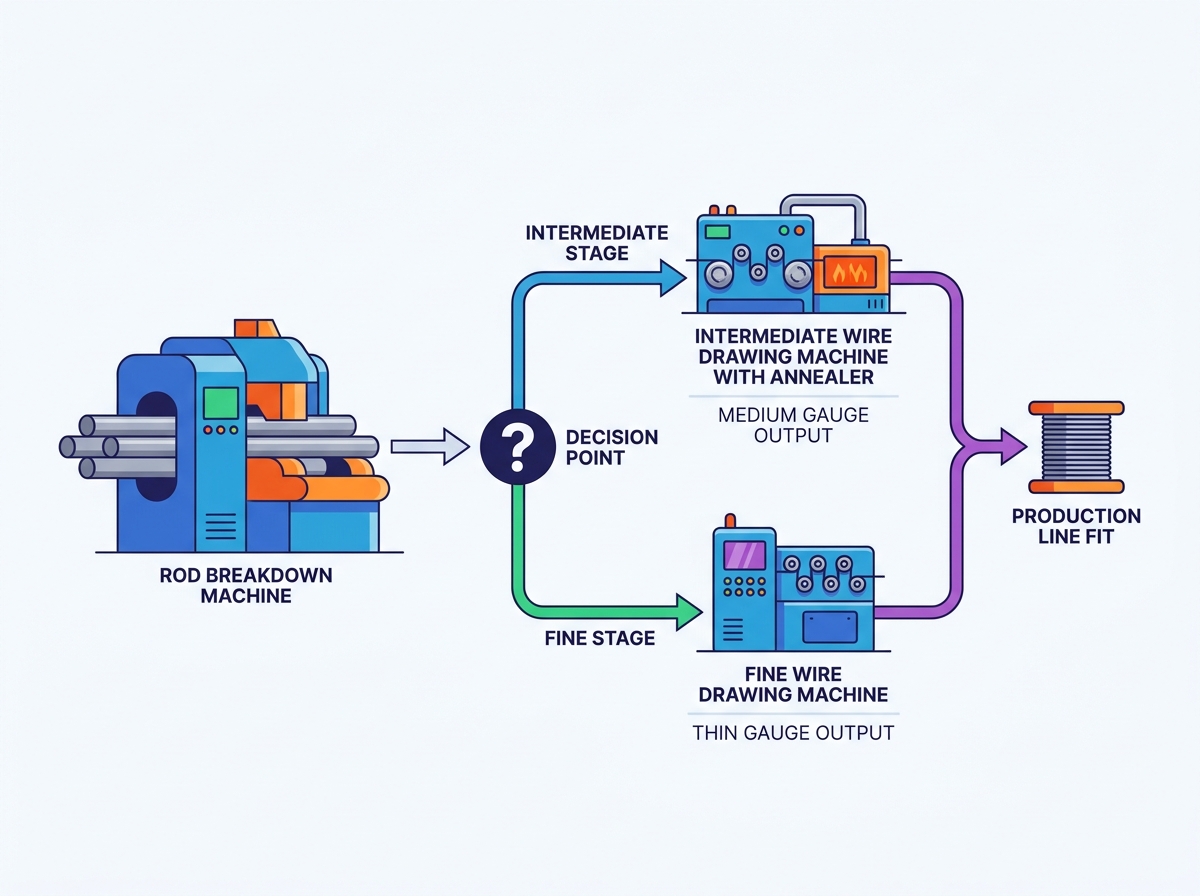
Несовпадение стадий волочения проволоки приводит к чрезмерному износу матрицы, частым поломкам и ухудшению качества поверхности. Принуждение основного оборудования к работе со средними сокращениями снижает эффективность эксплуатации. Подача проволоки, не соответствующей техническим требованиям, на этапы тонкой вытяжки приводит к каскадным отказам нити. Руководителям предприятий и инженерам-технологам часто сложно определить точную точку перехода между первичным обжатием и окончательным определением размеров. Отраслевая терминология часто дублируется, создавая двусмысленность. Вы рискуете капитальными затратами на оборудование с завышенными характеристиками. Вы также увеличиваете операционные расходы из-за неэффективных многопроходных установок, которые являются узким местом производства. В этом руководстве подробно описаны технические пороговые значения, эксплуатационные компромиссы и требования к интеграции для оборудования для волочения проволоки средней и тонкой толщины. Мы предоставляем практическую основу для выбора правильного оборудования для вашей конкретной производственной линии.
Определите операционный мост: машина промежуточного волочения проволоки (часто называемая машиной среднего волочения проволоки) действует как важнейшее связующее звено между разрушением стержня с высоким крутящим моментом и высокоскоростной окончательной калибровкой, применяя меньшие обжатия на большем количестве этапов для точного контроля поверхности.
Поточная обработка повышает эффективность: использование промежуточного волочильного станка с отжигом устраняет узкие места при пакетной обработке, мгновенно восстанавливает пластичность материала и сокращает запасы незавершенного производства (НЗП).
Объем против точности: Машины для тонкого волочения проволоки предназначены для многопроволочной высокоскоростной обработки микродиаметров (обычно от 0,05 мм до 1 мм), требующих строго контролируемого воздействия на промежуточном этапе для предотвращения разрыва нити.
Первичное сокращение требует огромной механической силы. Производители проектируют машину для разрушения стержней с максимальным крутящим моментом. Это сокращает запасы большого диаметра до управляемых промежуточных размеров. Обычно в это оборудование вставляют медный стержень диаметром 8 мм или алюминиевый стержень диаметром 9,5 мм. Машина протягивает этот необработанный литейный стержень через ряд больших матриц из карбида вольфрама. Основной целью является уменьшение объемной площади, а не совершенствование поверхности.
Система вознаграждения за поломку стержня требует массивной структурной поддержки. Вам предстоит управлять 5-тонными бухтами непрерывнолитой катанки. Выключатели рычания и детекторы запутывания расположены на входе. Если шток зацепится, машина должна выполнить аварийную остановку в течение миллисекунд. Если не остановиться, платежная стойка оторвется от пола. Входные направляющие ролики выпрямляют стержень до того, как он ударится о первую волочильную матрицу. Это предотвращает неравномерный износ карбида вольфрама.
Некоторые производители устаревших моделей называют поломку стержня первой промежуточной вытяжкой. Современное производство строго относит это к первичной редукции. Механические требования значительно отличаются от последующих процессов. Тяжелые двигатели переменного тока приводят в движение массивные кабестаны. Оборудование работает с агрессивными углами уклона. В нем используются высокие коэффициенты обжатия на вытяжку, часто превышающие 25% уменьшения площади на штамп. Эта агрессивная обработка приводит к снижению контроля качества поверхности. Вы не можете использовать эти выходные данные непосредственно для операций окончательного определения размера.
Тяжелый процесс волочения приводит к сильному нагреву. Для систем разрушения стержней требуются густые, высоковязкие волочильные масла или тяжелые эмульсии. Эти смазочные материалы предотвращают приваривание стержня к матрице под экстремальным давлением. Выходной провод обычно находится в диапазоне от 2,0 мм до 3,5 мм. Эта проволока имеет дефекты поверхности. Он также страдает от сильного упрочнения. Перед микрокалибровкой требуется дальнейшая доработка.
Это оборудование принимает выходной сигнал первичного каскада. Он действует как оперативный мост на вашем предприятии. Промежуточный волочильный станок применяет последовательные, меньшие обжатия к нескольким шпилям. Операторы часто относят его к машинам среднего волочения проволоки. Он обрабатывает проводники среднего сечения из меди, алюминия и сплавов.
Промежуточный этап обеспечивает более точный контроль прочности на разрыв. Этот процесс корректирует дефекты поверхности, оставшиеся после агрессивной стадии разрушения. Улучшает геометрию проволоки. Он подготавливает материал для окончательного микровосстановления. Входной провод входит примерно на 2,5–3,5 мм. Он выходит между 0,4 мм и 1,2 мм. На этом этапе происходит переход от матриц из тяжелого карбида вольфрама к матрицам из поликристаллического алмаза (PCD).
Операторы должны контролировать скорость проскальзывания промежуточных шпилей. Проскальзывание происходит, когда шпиль вращается быстрее, чем движется трос. Контролируемое проскальзывание необходимо для поддержания натяжения. Слишком сильное скольжение приводит к чрезмерному трению и нагреву. Это сжигает волочильную эмульсию и оставляет царапины на поверхности проволоки. Вы корректируете черновой график, чтобы оптимизировать скорость скольжения. Правильная последовательность матриц гарантирует, что проволока удлинится со скоростью, соответствующей механической передаче шпилей.
Здесь вы должны тщательно управлять импульсом и напряжением. Масса провода остается значительной. Фазы ускорения и замедления требуют точного контроля танцора. Промежуточный станок уточняет зернистую структуру металла. Он использует умеренные углы наклона. Системы охлаждения переходят с тяжелого масла на более легкие эмульсии на водной основе. Это обеспечивает чистую и гладкую поверхность.
На этом этапе тонкие проволоки обрабатываются на экстремальных скоростях. Машина для тонкого волочения проволоки обрабатывает диаметры от менее 1 мм до 0,05 мм. В оборудовании используются многопроводные конфигурации. Вы можете одновременно рисовать 8, 16 или 32 провода. Скорость производства часто превышает 30 метров в секунду.
Виброизоляция становится необходимой на таких экстремальных скоростях. Корпус машины должен поглощать высокочастотные гармоники, генерируемые приводными двигателями. Любая вибрация, передаваемая держателям матриц, вызовет микровибрации на поверхности проволоки. Эта болтовня ослабляет нить. Машины тонкой вытяжки мы монтируем на специализированных демпфирующих подставках. Фундамент должен быть полностью изолирован от тяжелого оборудования, такого как машины для разрушения стержней или скруточные линии.
Вам нужен безупречный исходный материал, чтобы обеспечить продолжительное время безотказной работы. Каскадные разрывы остановят всю линию. Если один провод рвется, это часто приводит к запутыванию соседних проводов. Это приводит к массовым простоям. На этапе тонкой обработки используются матрицы из натуральных или синтетических монокристаллических алмазов. Эти штампы обеспечивают превосходное качество поверхности. Они соблюдают строгие допуски по размерам.
Контроль натяжения становится основной инженерной задачей. Микроволокна обладают очень низкой прочностью на разрыв. Даже незначительные скачки напряжения могут привести к разрыву провода. В оборудовании используются сверхчувствительные электронные тензодатчики. Микротанцоры обеспечивают обратную связь с приводными двигателями в режиме реального времени. Намоточный механизм требует безупречного перемещения. Спутывание на этом этапе приведет к срыву последующих операций экструзии или скручивания.
На промежуточном этапе используется умеренная вытяжка на матрицу. Вы сосредоточены на сохранении структурной целостности металла. Уменьшение площади на кристалл обычно составляет от 15% до 22%. Вы хотите добиться гладкой и однородной поверхности без чрезмерной нагрузки на материал. Геометрия матрицы имеет стандартный угол подхода. Длина подшипника стабилизирует диаметр проволоки.
На промежуточном этапе преобладают матрицы из поликристаллического алмаза (PCD). PCD обеспечивает исключительную износостойкость по сравнению с карбидом вольфрама. Он выдерживает умеренное нагревание и трение средней степени сжатия. Однако PCD не имеет абсолютно гладкой поверхности природного алмаза. Для окончательной калибровки размером менее 0,1 мм стандартом остается природный монокристаллический алмаз. Натуральный алмаз дает зеркальный блеск. Эта отделка обязательна для высокочастотных кабелей передачи данных или проводки в аэрокосмической отрасли.
Тонкая стадия основана на микродрафтах. Уменьшение площади падает до 8–15% на каждый кубик. Вы будете использовать специализированные штампы из синтетических или натуральных алмазов. Основная инженерная задача заключается в предотвращении образования сужений. Образование шейки происходит, когда тянущее усилие превышает предел текучести утонченной проволоки. Углы подхода матрицы становятся меньше. Длина подшипников увеличивается в зависимости от диаметра проволоки. Такая геометрия сводит к минимуму трение при рисовании.
Этап производства | Основной материал штампа | Уменьшение площади за тягу | Типичный угол подхода | Качество отделки поверхности |
|---|---|---|---|---|
Поломка стержня | Карбид вольфрама | 20% - 30% | 16° - 18° | Шероховатый/матовый |
Средний | Поликристаллический алмаз (PCD) | 15% - 22% | 12° - 14° | Гладкий/полуяркий |
Точный размер | Натуральный/синтетический алмаз | 8% - 15% | 10° - 12° | Зеркало / Яркое |
Процедуры нанизывания штампов также существенно различаются. Промежуточные машины позволяют натягивать струны вручную. Операторы протягивают проволоку через каждую матрицу и наматывают ее на шпиль. Для прекрасных многопроволочных машин требуются специальные направочные и натягивающие инструменты. Продевание 32 проволок через микроскопические матрицы требует высокой квалификации оператора. Это также требует значительного времени на настройку.
Традиционно промежуточные установки использовали одиночные провода. В современных конструкциях все чаще используются многопроводные конфигурации. Вы можете провести от двух до четырех проводов одновременно. Это идеально балансирует объем, необходимый для последующей обработки. Четырехпроводная промежуточная машина может эффективно питать 32-проводную линию тонкой вытяжки. Это предотвращает возникновение узких мест в восходящем потоке. Это позволяет максимально эффективно использовать площадь помещения.
Чтобы обеспечить безопасную и эффективную работу, операторы должны соблюдать строгие процедуры при натяжке многопроводных машин:
Прежде чем открывать отсек матрицы, отключите питание машины и включите все механические предохранители.
Направьте концы всех проводов с помощью специального многопроволочного устройства для наведения, чтобы обеспечить одинаковый диаметр входа.
Пропустите провода через входные направляющие ролики, следя за тем, чтобы соседние жилы не пересекались.
Протяните провода через первый набор матриц и оберните их вокруг основного шпиля, сохраняя параллельность.
Переведите машину на низкую скорость, чтобы компенсировать провисание, проверяя, чтобы все тросы правильно сидели в соответствующих канавках ведущего вала.
В высокопроизводительных средах этап тонкой обработки работает почти исключительно как многопроводной. Однопроволочное тонкое волочение существует только для специализированных сплавов или драгоценных металлов. Многопроводные установки требуют идеально синхронизированных систем выплат. Промежуточные катушки должны выпускать проволоку с равномерным натяжением. Любое препятствие в выплате мгновенно порвет тонкую проволоку.
Многопроволочные конфигурации требуют точного нарезания канавок кабестаном. Кабстаны с керамическим покрытием должны изнашиваться равномерно. Если одна канавка изнашивается быстрее других, скорость скольжения меняется. Это изменяет натяжение этого конкретного провода. Это приводит к несоответствию диаметров многопроволочного жгута. Регулярная проверка шпиля остается обязательной для успешной работы с несколькими проволоками.
Среднее восстановление требует надежного шпильного охлаждения. Вы будете использовать погружные резервуары или тяжелые системы распыления. Умеренные сокращения приводят к значительному нагреву. Точный контроль натяжения танцора позволяет управлять импульсом более тяжелой проволоки. При разгоне приводы должны преодолевать инерцию тяжелых откатных катушек. Активные передние приводы координируют работу шпилевых двигателей и двигателей намотки.
Окончательный размер зависит от сверхчувствительной электронной обратной связи по натяжению. Тензодатчики заменяют тяжелые механические танцоры. Эти датчики обнаруживают изменения натяжения проволоки на уровне граммов. Программируемый логический контроллер регулирует скорость двигателя за миллисекунды. Это предотвращает разрыв хрупких нитей при наборе скорости. Намотка требует безупречного перемещения.
В механизмах перемещения на тонких машинах используются серводвигатели. Они укладывают микропровода идеально бок о бок. Перекрытие или пробелы приведут к запутыванию во время следующего процесса. Промежуточные намотчики рассчитаны на проволоку большего размера. Они используют более простые механические или пневматические системы перемещения. Более толстая проволока самостоятельно исправляет незначительные ошибки намотки. Микропровод не прощает ошибок при намотке.
На средних стадиях используются системы смазки большого объема. Эти системы рассеивают значительное количество тепла. Концентрация смазки обычно составляет от 4% до 7%. Вы должны постоянно следить за уровнем pH и температурой. Термическое разложение эмульсии приводит к ухудшению смазки штампа. Это приводит к появлению царапин и быстрому износу штампа.
Для окончательного определения размера требуются высокофильтрованные смазочные материалы низкой вязкости. Концентрация падает до 1–3%. Вы должны обеспечить отсутствие помех от твердых частиц. Загрязнение вызывает образование царапин на микроповерхностях. Это приводит к катастрофическому выходу из строя матрицы. В системах тонкой вытяжки используются фильтры с бумажным слоем или усовершенствованные гидроциклоны. Они удаляют медную пыль до микронного уровня.
Параметры смазки | Промежуточный рисунок | Тонкий рисунок |
|---|---|---|
Концентрация эмульсии | 4% - 7% | 1% - 3% |
Рабочая температура | 35°С - 45°С | 30°С - 40°С |
Метод фильтрации | Гидроциклон / Гравитационное осаждение | Бумажная кровать/центрифуга с мелкой сеткой |
Целевой уровень pH | 8,5 - 9,5 | 8,0 - 9,0 |
Рисование упрочняет металл. Когда проволока проходит через каждую матрицу, зернистая структура сжимается и удлиняется. Это увеличивает прочность на разрыв, но ухудшает пластичность. Проволока становится хрупкой. Непрерывный отжиг в линии мгновенно восстанавливает пластичность. Он рекристаллизует зеренную структуру. Это подготавливает проволоку для последующего тонкого волочения.
Интеграция машины промежуточного волочения проволоки с отжигом исключает этапы обработки материала. Вам не нужны автономные колпаковые печи для отжига. Перемещение тяжелых катушек в печи периодического действия отнимает время. Это увеличивает требования к площади помещения. Периодический отжиг также сопряжен с риском неравномерного нагрева. Внешние слои катушки могут подвергнуться чрезмерному отжигу, в то время как сердечник останется твердым.
Непрерывный поточный отжиг обеспечивает постоянство свойств удлинения по всей катушке. Провод проходит через электрифицированные контактные кольца. Ток мгновенно нагревает провод за счет сопротивления короткого замыкания. Затем система закаливает проволоку в охлаждающей ванне. Каждый метр проволоки проходит одинаковую термическую обработку. Это гарантирует равномерную пластичность последующих многопроволочных машин.
Сравните многозонный контактный отжиг постоянным током и индукционный отжиг. Контактный отжиг постоянным током лучше всего подходит для меди и алюминия. Проволока касается вращающихся контактных лент. Несколько зон предварительного нагрева, отжига и повторного нагрева проволоки. Это позволяет точно контролировать кривую охлаждения. Индукционный отжиг лучше подходит для определенных сплавов. Он позволяет избежать физического контакта, снижая риск появления царапин на поверхности.
Вы должны точно контролировать натяжение в печи для отжига. Проволока становится чрезвычайно мягкой и слабой при нагревании до температур рекристаллизации. Если натяжение слишком велико, проволока растянется и уменьшится в диаметре. Это нарушает размерный допуск, достигнутый в разделе чертежей. Мы используем контактные ленты со сверхнизким коэффициентом трения и точные элементы управления танцором внутри корпуса отжиговой печи. Секция охлаждения должна снизить температуру ниже порога окисления, прежде чем проволока выйдет из атмосферы защитного пара.
Оцените потребность в среде защитного газа. Нагревание голой меди на открытом воздухе вызывает сильное окисление. Провод становится черным и бесполезным. В установках для отжига используется газообразный азот или пар для вытеснения кислорода. Генерация пара обеспечивает высокоэффективную и недорогую защитную атмосферу. Пар окутывает зону нагрева. Он предотвращает окисление во время критической высокотемпературной фазы.
Систему охлаждающей жидкости отжига необходимо оценивать отдельно от смазки для волочения. Для закалочной ванны требуется чистая охлажденная вода. Загрязненная закалочная вода оставляет следы на отожженной проволоке. Этот остаток засорит микроматрицы вашей машины для тонкого волочения. Укажите специальные теплообменники и фильтрационные установки для системы закалки в отжиге.
Инвестируйте в высокопроизводительную промежуточную установку с современными быстросменными держателями штампов. Успех требует длительного времени безотказной работы механизмов. Быстрая смена диаметров обеспечивает бесперебойную работу производства. Если ваш завод поставляет проволоку среднего калибра непосредственно на линии скрутки или экструзии, сосредоточьтесь на производительности. Здесь не нужны многопроводные сложности.
Интегрируйте непрерывные двойные спулеры. Двойная намоточная машина автоматически перебрасывает проволоку с полной катушки на пустую на полной скорости линии. Это сводит к минимуму время простоя. Вы избегаете остановки машины каждый раз при заполнении катушки. Системы намотки предлагают еще один вариант. Намотчики с неподвижными блоками сбрасывают проволоку в большие картонные барабаны. Это обеспечивает массивную непрерывную полезную нагрузку для последующих клиентов.
Сосредоточьтесь на долговечности шпиля. Кабстаны с керамическим покрытием противостоят износу лучше, чем закаленная сталь. Регулярно проверяйте конусы рисования. Рифленые кабестаны вызывают проскальзывание проволоки. Это повредит отделку поверхности. Внедрение строгого графика профилактического технического обслуживания кабестанов обеспечивает стабильную производительность среднекалиберной продукции.
Строго стандартизируйте промежуточную продукцию, чтобы обеспечить ее окончательное калибровочное оборудование. Рассмотрим многопроводную промежуточную схему. Двухпроводная или четырехпроводная промежуточная машина идеально соответствует требованиям к выплате 16-проводной тонкой машины. Это предотвращает возникновение узких мест в восходящем потоке. Это оптимизирует логистику обращения с катушками.
Успех требует абсолютной однородности входного диаметра. Прочность на разрыв на средней стадии должна оставаться идеально постоянной. Любое отклонение здесь приводит к каскадным обрывам проводов в многопроволочной машине. Если на одной промежуточной катушке есть твердые места, эта конкретная проволока сломается во время точной вытяжки. Это снижает общую эффективность оборудования.
Осуществлять строгий контроль качества промежуточных катушек. Взвесьте каждую катушку. Обеспечьте одинаковую длину проводов. Многопроволочные машины тонкой обработки работают лучше всего, когда все выигрышные катушки опустошаются одновременно. Несоответствующая длина катушек вынуждает операторов часто останавливать машину для замены отдельных катушек. Это снижает эффективность производства.
Сопоставьте первоначальную стоимость оборудования с долгосрочным потреблением энергии. Посмотрите на эффективность двигателей и приводов. Синхронные двигатели с постоянными магнитами имеют более высокую начальную цену. Однако они значительно сокращают потребление электроэнергии в течение десятилетнего срока службы. Оцените архитектуру привода. Общие системы шин постоянного тока распределяют рекуперативную мощность между тормозным и двигательным приводами.
Рассчитайте коэффициент замены штампов. Дешевые машины вибрируют. Вибрация разрушает поликристаллический алмаз и быстро умирает. Жесткая рама станка обходится дороже, но позволяет сэкономить тысячи на замене штампов. Учитывайте затраты на фильтрацию смазочного материала. Плохая фильтрация заставляет вас часто сливать и заменять тысячи литров эмульсии. Высококачественные гидроциклонные системы продлевают срок службы охлаждающей жидкости на неопределенный срок.
Учитывайте требования к обучению операторов. Усовершенствованное управление ПЛК с интуитивно понятными сенсорными экранами сокращает время обучения. Машины с автоматическими приспособлениями для натягивания снижают утомляемость оператора. Оцените наличие местных запасных частей. Импорт проприетарных электронных плат приводит к огромным простоям. Стандартизированные, готовые компоненты автоматизации снижают риски, связанные с долгосрочным обслуживанием.
Плохо нарисованный стержень приводит к каскадным отказам. На промежуточные стадии переходят овальность или поверхностные включения. Средние штампы пытаются исправить овальность. Это приводит к неравномерному износу матрицы. Поверхностные включения царапают плашки и ломают проволоку. Вы увидите, как количество обрывов увеличивается по мере того, как провод становится тоньше.
Внедрить линейные лазерные измерители диаметра. Установите эти манометры между основным выходом и входом среды. Лазер сканирует проволоку по двум осям. Он мгновенно обнаруживает овальность. Установите вихретоковые дефектоскопы. Эти датчики определяют внутренние пустоты или поверхностные трещины в меди. Выявление этих дефектов до того, как они попадут на промежуточную машину, позволяет сократить время простоев.
Установите строгую связь между операторами аварийной остановки и промежуточными операторами. Если плашки изнашиваются, на промежуточную машину попадает проволока слишком большого диаметра. Это перегружает первый промежуточный проект. Это приводит к неисправностям двигателя и обрывам проводов. Регулярная проверка штампа на первичном этапе защищает последующее оборудование.
Превышение срока службы матриц приводит к повреждению проволоки. По мере износа матрицы длина подшипника сокращается, а диаметр увеличивается. Это изменяет коэффициент уменьшения для последующего штампа. Это заставляет следующую матрицу выдерживать более тяжелую тягу, чем предполагалось.
Внедрите строгий график измерений штампа. Используйте лазерные микрометры для проверки выходного диаметра каждой катушки. Когда диаметр приблизится к верхнему пределу допуска, потяните всю колонну плашки. Не заменяйте отдельные матрицы в установке с несколькими матрицами. Замените весь комплект, чтобы сохранить правильные коэффициенты удлинения по всей машине. Отправьте изношенные штампы в инструментальный цех для изменения размера и повторной полировки.
Недостаточная фильтрация приводит к скоплению твердых частиц. Медная пыль накапливается в эмульсии. Это приводит к подсчету очков. Он разрушает дефекты поверхности проводов. Это ускоряет преждевременный износ шпиля. Грязная охлаждающая жидкость действует как шлифовальная паста. Это разрушает точную геометрию ваших штампов.
Укажите централизованные системы фильтрации высокой производительности. Используйте фильтры с бумажным слоем для точного рисования. Для промежуточной вытяжки используйте гидроциклоны. Настройте фильтрацию специально для материала и этапа рисования. Для волочения алюминия требуется другая механика фильтрации, чем для волочения меди. Алюминиевая пыль плавает, а медная тонет. Спроектируйте свои танки соответствующим образом.
Строго следить за температурой охлаждающей жидкости. Горячая эмульсия химически разрушается. Он теряет смазывающую способность. Холодная эмульсия становится слишком вязкой. Он не может проникнуть в геометрию матрицы. Установите автоматизированные холодильные системы с пропорциональными клапанами. Поддерживайте температуру охлаждающей жидкости в пределах строго трех градусов для оптимальной производительности волочения.
Перемещение тяжелых катушек между машинами может привести к повреждениям при обращении. Вилочные погрузчики и мостовые краны часто задевают фланцы катушек. Изогнутый фланец зацепит проволоку во время процесса отдачи на следующем станке. Это приводит к мгновенному обрыву проволоки на высоких скоростях.
Используйте специализированные манипуляторы для перемещения катушек. Обучите операторов проверять фланцы катушек перед их загрузкой на раздаточные стенды. Создайте карантинную зону для поврежденных катушек. Немедленно ремонтируйте или утилизируйте погнутые катушки. Стоимость новой катушки ничтожно мала по сравнению с простоем, вызванным высокоскоростным обрывом проволоки.
Обрыв провода часто происходит при изменении скорости. Обход печи для отжига приводит к нестабильности напряжения. Переключение золотников приводит к внезапным скачкам напряжения. Механическая инерция тяжелых катушек препятствует работе приводных двигателей. Если двигатели отстают хотя бы на несколько миллисекунд, провод рвется.
Требуется расширенная синхронизация на базе ПЛК. Используйте активные внешние накопители. Эти приводы идеально соответствуют скоростям волочения шпилей, колец отжига и приемных катушек. Контуры ПИД-регулирования должны выполняться за миллисекунды. Тщательно настройте пневматику танцора. Медленные танцующие цилиндры не способны поглощать переходные процессы напряжения.
Реализуйте рекуперативное торможение на раздаточных стендах. Механические фрикционные тормоза изнашиваются и схватывают неравномерно. Это вызывает резкое напряжение выплаты. Моторизованные отдачи с рекуперативными приводами обеспечивают идеально плавное обратное натяжение. Они также подают электроэнергию обратно в сеть машины во время замедления. Это повышает общую устойчивость машины.
Дефект/симптом | Общая основная причина | Корректирующие действия |
|---|---|---|
Разрыв чашки и конуса | Чрезмерное натяжение/износ штампа | Проверьте черновой график и замените изношенные матрицы. |
Растяжимая защелка | Неправильная выплата / Клубок | Осмотрите фланцы золотника и отрегулируйте натяжение откатного тормоза. |
Оценка поверхности | Загрязненная смазка | Очистите систему фильтрации и замените фильтрующий материал. |
Обесцвечивание/Окисление | Отказ пара в отжиге | Проверьте уровень и давление воды в парогенераторе. |
Проверьте текущие допуски на выходной первичный редукционный материал с помощью линейных лазерных микрометров, чтобы установить базовую линию для промежуточного входного сигнала.
Рассчитайте необходимые коэффициенты уменьшения для всех запланированных последовательностей штампов, чтобы предотвратить перегрузку двигателя на этапах ускорения.
Перед окончательной доработкой спецификаций оборудования запросите документированные пробные испытания с вашими конкретными сплавами проволоки у включенных в окончательный список производителей оборудования.
Составьте карту площади вашего предприятия, чтобы определить точную площадь, необходимую для интеграции непрерывного поточного отжига и обработки катушек.
О: Входные диаметры обычно варьируются от 2,5 до 3,5 мм для меди и алюминия. Это во многом зависит от выходных характеристик вашего основного восстановительного оборудования. Затем машина уменьшает этот припуск до диапазона от 0,4 мм до 1,2 мм для последующей обработки.
А: Да. Профессионалы отрасли используют эти термины как взаимозаменяемые. Оба относятся к оборудованию, устраняющему разрыв между тяжелым первичным обжатием и высокоскоростным окончательным микрокалибровкой. Они обеспечивают умеренную степень обжатия и подготавливают поверхность для последующей чистовой волочения.
A: Первичный редуктор обеспечивает огромный крутящий момент, позволяющий сломать необработанный 8-миллиметровый литейный стержень. Он использует агрессивные углы наклона и большие матрицы. Промежуточный блок берет обработанную проволоку и применяет меньшие последовательные обжатия для уточнения диаметра и исправления дефектов поверхности.
Ответ: Вам следует интегрировать поточный отжиг, если последующие процессы требуют высокой пластичности. Рисование упрочняет металл. Непрерывный поточный отжиг мгновенно восстанавливает гибкость без перемещения катушек в автономные печи периодического действия. Такая интеграция значительно сокращает объемы обработки материалов и запасы незавершенного производства.
А: Да. В то время как старые модели обрабатывали отдельные жилы, на современных предприятиях часто используются многопроводные промежуточные установки. Протяжка двух-четырех проволок одновременно помогает сбалансировать объемы производства. Это гарантирует, что вы сможете адекватно питать высокоскоростные 16-проводные или 32-проводные линии окончательного определения размеров, не создавая узких мест на входе.


 Pусский
 简体中文