- Дом
- Продукты
- Компания
- Решения
- Преимущества
- Блог
- Контакт
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-28 Происхождение:Работает


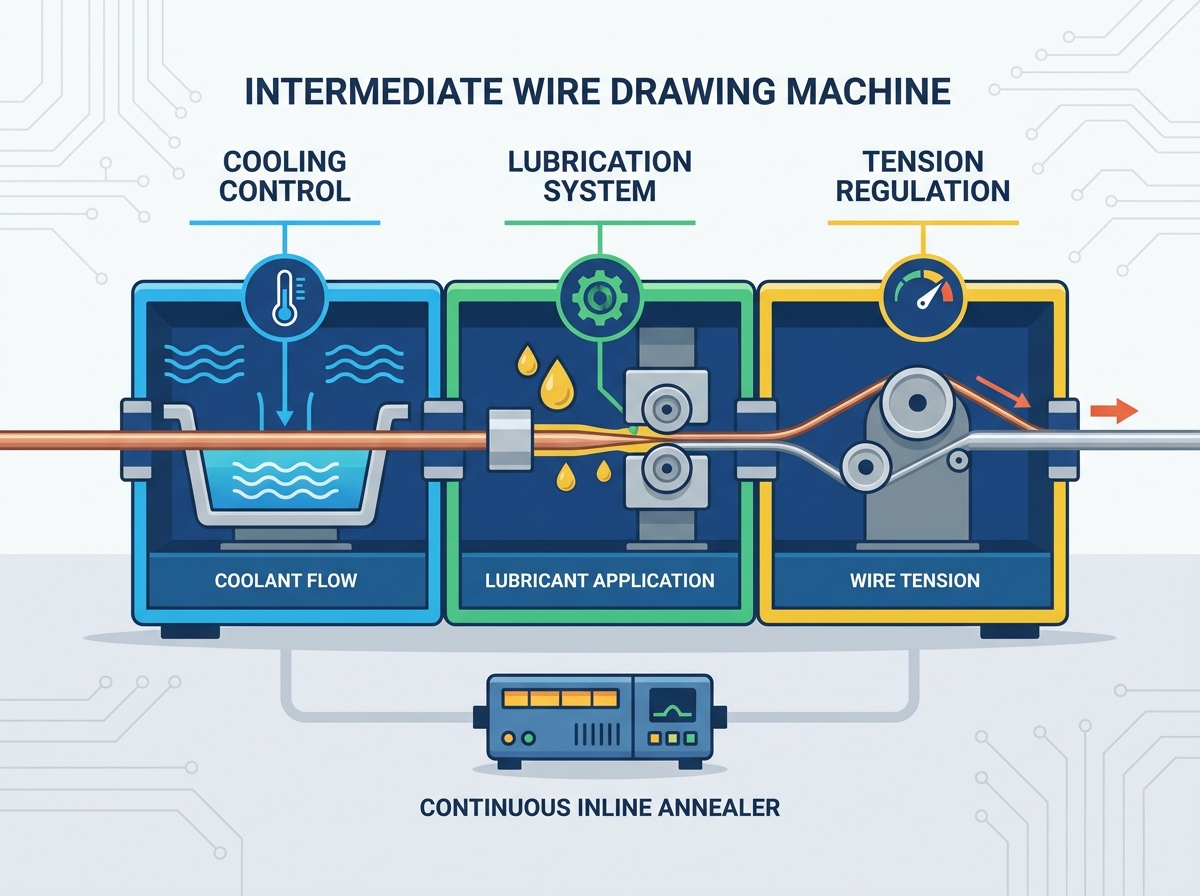
Промежуточный этап волочения устраняет разрыв между разрушением тяжелых стержней и производством тонкой проволоки. На этом этапе вам необходимы точные механические допуски. Проволока, предназначенная для автомобильных жгутов, цепей жилых зданий и магнитов, полностью зависит от достигнутой здесь точности. При работе на промежуточном волочильном станке быстро возникают неконтролируемое трение, тепловое расширение и нестабильное удлинение. Эти неуправляемые факторы напрямую вызывают разрывы проволоки, дефекты поверхности, ускоренный износ матрицы и простои оборудования. Чтобы стабильно производить высококачественную проволоку, операторы должны освоить определенную триаду управления процессом. Управление температурным режимом, жидкостная смазка и натяжение в замкнутом контуре являются основными критериями оценки современного оборудования для волочения проволоки. Овладение этими тремя элементами обеспечивает непрерывность производства, минимизирует количество отходов и продлевает срок службы расходных инструментов.
Термическая стабильность: в современном оборудовании используется целенаправленное охлаждение шпинделя и матрицы для управления выделением тепла (часто достигающего 150–400°C). Хотя требуется более легкое охлаждение, чем у машин для разрушения стержней, этот прецизионный контроль температуры предотвращает металлургическую деградацию более тонких проволок.
Снижение трения: Оптимизированные системы смазки (распыление или ванна) не подлежат обсуждению для продления срока службы матрицы и поддержания качества поверхности различных сплавов.
Динамическое натяжение: отдельные сервоприводы переменного тока, частотно-регулируемые инверторы и сенсорные устройства управления рулоном поддерживают натяжение проволоки в пределах строгого допуска ±2%, исключая образование перемычек и защелкивание.
Системная интеграция: для успешного развертывания необходима плавная синхронизация с последующими компонентами, особенно с непрерывной поточной печью для отжига, чтобы обеспечить бесперебойное производство.
Промежуточное волочение проволоки представляет собой весьма специфический этап уменьшения диаметра в заводских условиях. Обычно в это оборудование берется проволока, уже прошедшая через машину для разрушения стержней. Проволока обычно попадает на промежуточную стадию диаметром от 2,5 до 3,5 мм. Станок уменьшает его с помощью серии штампов до чистового диаметра от 0,4 мм до 1,2 мм. Этот этап требует тонкого механического баланса. Проволока достаточно тонкая, чтобы сломаться при неправильном натяжении, но при этом достаточно толстая, чтобы выделять значительное тепло от трения во время уменьшения тяги.
Переход от разбивки стержня к промежуточной вытяжке смещает фокус разработки. Машины для разрушения стержней выдерживают огромную механическую силу. Им требуется мощное затопленное охлаждение, чтобы справиться с сильным нагревом, выделяемым при уменьшении 8-миллиметрового стержня. В машинах среднего уровня используются системы охлаждения от легкой до умеренной степени тяжести. Поскольку проволока тоньше, она выделяет относительно меньше абсолютного тепла. Однако для этого требуется значительно более высокая точность натяжения, чтобы предотвратить растяжение или разрыв между волочильными шпилями.
Графики вытяжки определяют точное уменьшение площади на штамп, обычно в диапазоне от 20% до 26% на вытяжку в промежуточных применениях. Операторы должны точно рассчитать эти сокращения, чтобы они соответствовали скоростям двигателей шпилей. Если график вытяжки не соответствует коэффициенту механического удлинения машины, проволока либо будет слишком скользить по кабестанам, либо натянется слишком туго и сломается.
Параметры обработки резко меняются в зависимости от вытягиваемого металла. При настройке серии волочения медной и алюминиевой проволоки операторы должны учитывать различные металлургические свойства. Алюминий обладает гораздо меньшей прочностью на разрыв, чем медь. Для этого требуется высокочувствительный контроль натяжения и особая геометрия матрицы для предотвращения образования шейки. Медь быстро затвердевает при холодной обработке. Для поддержания качества поверхности и предотвращения задиров штампа требуется агрессивная смазка.
Результаты этого этапа напрямую используются в востребованных производственных приложениях. Промежуточный провод служит основой автомобильных жгутов проводов, проводов жилых домов и эмалированной проволоки, используемых в электродвигателях. Понимание этих конечных целей помогает контекстуализировать решения о закупках и окупаемости инвестиций.
При оценке производительности машины в основу закладываются конкретные критерии успеха. Общая эффективность оборудования (OEE) отслеживает доступность, производительность и качество. Максимальная скорость линии, часто измеряемая в метрах в секунду (м/с), определяет пропускную способность. Потребление энергии на тонну тянутой проволоки подчеркивает механическую и электрическую эффективность приводных систем.
Параметр | Обработка медной проволоки | Обработка алюминиевой проволоки |
|---|---|---|
Обработка прочности на растяжение | Высокая устойчивость к напряжению; требует надежного хвата. | Низкая устойчивость к напряжению; склонен к сдавливанию и растяжению. |
Скорость упрочнения | Быстрое затвердевание; требует немедленного последующего отжига. | Умеренная закалка; требуются специальные углы матрицы. |
Требования к смазке | Жирные эмульсии (концентрация 4-7%). | Высоковязкие масла или специальные синтетические эмульсии. |
Геометрия штампа (угол подхода) | Стандартные углы въезда (16-18 градусов). | Более широкие углы подхода для обеспечения более мягкого потока металла. |
Волочение проволоки — это процесс сильной пластической деформации. Когда проволока проходит через уменьшающуюся геометрию матрицы, механическая работа и интенсивное поверхностное трение создают огромные тепловые нагрузки. Температура на границе раздела кристаллов обычно достигает 150–400°C. Если этот параметр не остановить, это тепло передается в проволоку. Он изменяет зернистую структуру и ухудшает механические свойства металла, делая его непригодным для последующей обработки.
Чтобы бороться с этим, производители проектируют системы водяного охлаждения с узким зазором внутри волочильных шпилей. Эти внутренние системы обеспечивают циркуляцию охлажденной воды прямо под поверхностью ведущего барабана. Узкий зазор увеличивает скорость охлаждающей воды. Это максимизирует передачу тепла от проволоки. Поворотные соединения соединяют стационарные линии подачи воды с вращающимися кабестанами, поддерживая постоянную скорость потока. Цель состоит в том, чтобы стабилизировать температуру поверхности шпиля без чрезмерного охлаждения проволоки. Переохлаждение может сделать металл хрупким еще до того, как он попадет на следующую вытяжку.
Прямое охлаждение матрицы направлено на устранение источника тепла. Охлаждающая жидкость циркулирует непосредственно вокруг внешних корпусов волочильных штампов. Это предотвращает тепловое расширение вставок матрицы из карбида вольфрама или поликристаллического алмаза (PCD). Если матрица расширяется, диаметр проволоки выходит за пределы допуска. Прямое охлаждение фиксирует геометрию матрицы на месте. Это обеспечивает постоянство толщины проволоки от начала и до конца.
Инфраструктура предприятия играет важную роль в управлении температурным режимом. Внутренние теплообменники машины — обычно пластинчатые или кожухотрубные — должны легко интегрироваться с центральной градирней предприятия. Если центральная градирня не может подавать воду нужной температуры на входе (обычно около 25-30°C), эффективность внутреннего охлаждения машины падает, что приводит к перегреву шпилей и обрывам проводов.
Реализация этих архитектур охлаждения сопряжена с особыми рисками при обслуживании. Жесткая вода вызывает накипь и накопление минералов внутри узких каналов охлаждения. Со временем это накопление ограничивает поток и изолирует шпиль, резко снижая эффективность охлаждения. При оценке оборудования необходимо оценить доступность для профилактического обслуживания. Операторам необходим свободный доступ к промывке линий охлаждения, проверке вращающихся соединений и замене уплотнений без демонтажа всего узла привода.
Для поддержания оптимальной термической стабильности бригады технического обслуживания должны следовать строгому протоколу системы охлаждения:
Еженедельно проверяйте вращающиеся соединения на наличие медленных утечек или перепадов давления.
Ежемесячно проверяйте жесткость охлаждающей воды, чтобы предотвратить образование накипи внутри рубашек шпилей.
Промывайте узкозазорные каналы охлаждения раствором для удаления накипи каждые шесть месяцев.
Проверьте скорость потока в коллекторах охлаждения матрицы с помощью встроенных расходомеров.
Откалибруйте термостаты теплообменника, чтобы обеспечить поддержание заданной температуры подаваемой воды на входе.
Смазка выполняет две основные функции при волочении проволоки. Он уменьшает трение между проволокой и матрицей и смывает металлические частицы. Производители оборудования обычно используют один из двух методов подачи жидкости: системы полного погружения в ванну или системы направленного распыления.
Ванные системы погружают всю зону волочения — кабестаны, матрицы и проволоку — в непрерывную лужу эмульсии. Это обеспечивает превосходное охлаждение и гарантирует покрытие жидкости. Однако для этого требуется огромный объем смазки и мощная фильтрация. В системах направленного распыления используются целевые форсунки для впрыска смазки непосредственно в отверстие матрицы и на поверхность шпиля. Системы распыления используют меньший объем жидкости и обеспечивают высокую эффективность охлаждения. Они требуют точного выравнивания сопел. Если сопло засоряется, матрица высыхает и почти мгновенно выходит из строя.
Тип системы | Требуемый объем жидкости | Эффективность охлаждения | Требования к фильтрации | Фокус на техническое обслуживание |
|---|---|---|---|---|
Полное погружение (ванна) | Высокий (сотни галлонов) | Отлично (объемное отведение тепла) | Высокий (большая нагрузка частиц) | Очистка резервуаров, замена жидкостей, удаление шлама |
Направленное распыление | От низкого до среднего | Высокий (целевой отвод тепла) | Умеренный | Выравнивание форсунок, устранение засоров, проверка давления насоса. |
Управление химическим составом жидкости определяет успех эксплуатации. Вы должны ежедневно контролировать концентрацию эмульсии, уровень pH и температуру. При переключении между металлами управление жидкостью становится еще более требовательным. Медные эмульсии обычно работают при других концентрациях жира и уровнях pH, чем алюминиевые смазочные материалы. Использование неправильной вязкости или химического состава приводит к разрушению жидкости, увеличению трения и сильному износу матрицы.
Загрязнение посторонними маслами представляет собой серьезную угрозу стабильности эмульсии. Гидравлические масла или трансмиссионные смазки, вытекающие из приводной части машины, могут смешиваться с эмульсией волочения. Это постороннее масло покрывает проволоку, не позволяя смазке при волочении выполнять свою работу. Это также способствует росту бактерий в резервуаре для жидкости, что приводит к разложению эмульсии и вызывает неприятный запах на полу завода. Регулярная очистка и уход за уплотнениями привода предотвращают это загрязнение.
Эффективность смазки напрямую связана с качеством обработки поверхности. Когда проволока проходит через матрицу, микроскопические кусочки металла отрываются. При этом образуется металлическая пыль или мелкие частицы. Надежная система смазки вымывает эти частицы из горловины фильеры. Если частицы накапливаются, они оставляют царапины на поверхности проволоки. Это приводит к появлению царапин, из-за которых провод не проходит электрические испытания на выходе.
Интегрированные системы управления жидкостями обеспечивают фильтрацию и рециркуляцию. Фильтры с бумажным слоем, магнитные сепараторы или центрифужные системы удаляют твердые частицы из грязной эмульсии. Эффективное удаление этих частиц продлевает срок службы волочильной смазки. Это сокращает утилизацию опасных отходов и обеспечивает возврат в зону вытяжки только чистой жидкости.
Многоходовое удлинение основано на точной синхронизации скорости. По мере прохождения проволоки через каждую последующую матрицу площадь ее поперечного сечения уменьшается, а длина увеличивается. Чтобы проволока не сбивалась и не ломалась, скорость каждого последующего шпиля должна увеличиваться в геометрической прогрессии, чтобы соответствовать этому удлинению. Управление этим перепадом скоростей требует точного контроля натяжения.
Сенсорные ролики и танцоры обеспечивают обратную связь по физическому напряжению. Танцорный рычаг представляет собой утяжеленный или пневматически нагруженный шкив, который перемещается по проволоке между этапами волочения или перед приемной катушкой. Если натяжение проволоки упадет, рука упадет. Если напряжение возрастает, рука поднимается. Потенциометр или линейный датчик считывает это физическое движение и отправляет электрический сигнал в режиме реального времени в систему управления машиной.
Компьютерные системы рисования и частотно-регулируемые приводы (ЧРП) обрабатывают эти сигналы обратной связи с использованием контура пропорционально-интегрально-дифференциального (ПИД) управления. Компьютеризированная система автоматизирует расчеты осадки на основе конкретной колонны штампов, загруженной в машину. Контур ПИД-регулятора регулирует профили натяжения на лету, ускоряя или замедляя отдельные движения, чтобы удерживать танцор в нейтральном центральном положении. Если контур ПИД-регулятора настроен плохо, танцор будет сильно колебаться, вызывая растяжение и разрыв провода.
Современное оборудование в значительной степени отошло от одномоторных машин с механическим скольжением. Вместо этого каждый шпиль приводится в действие отдельными сервоприводами переменного тока. Эта архитектура обеспечивает управление с обратной связью, обычно удерживая натяжение проволоки в пределах строгого допуска ±2%. Индивидуальные приводы исключают механическое проскальзывание, уменьшают износ шпиля и позволяют операторам тянуть чувствительные сплавы без риска возникновения образования шейки или поломки.
Несмотря на усовершенствованное электронное управление, механизмы физической безопасности по-прежнему необходимы. Пневматические тормозные системы быстрого реагирования обеспечивают экстренную остановку. Если оборвется провод или откроется защитное ограждение, пневматические тормоза сработают мгновенно. Они останавливают вращающиеся кабестаны за доли секунды. Это предотвращает запутывание тысяч футов незакрепленной проволоки внутри машины и обеспечивает безопасность оператора.
Операторы должны следовать определенным процедурам для калибровки систем натяжения во время переключения:
Убедитесь, что пневматическое давление, подаваемое в цилиндры направляющего рычага, соответствует требованиям рецепта для конкретного сечения проволоки.
Протяните проволоку через последовательность матриц и вручную покачайте приводы, чтобы установить начальное натяжение.
Проверьте обратную связь линейного преобразователя на ЧМИ, чтобы убедиться, что танцор точно находится в центре нулевой точки.
Запустите машину на скорости линии 10 %, чтобы наблюдать за стабильностью балансира, прежде чем набрать полную производственную скорость.
Отрегулируйте параметры настройки контура ПИД в ПЛК, если плунжер колеблется или перемещается во время ускорения.
Холодная обработка делает металл более твердым. К тому времени, как проволока выходит из шпиля окончательной вытяжки, она становится хрупкой и жесткой. Чтобы восстановить проводимость и гибкость для последующей скрутки или экструзии, проволоку необходимо отжечь. Протокол передачи управления между волочильной машиной и установкой отжига является основной переходной точкой в заводском цехе.
Нагартованная проволока покидает участок волочения и сразу же поступает в линию непрерывного отжига . Эта интеграция требует безупречного согласования скорости и напряжения. Главный программируемый логический контроллер (ПЛК) волочильной машины синхронизирует скорость привода конечного шпиля с контактными шкивами отжиговой печи.
Если скорости хоть немного не совпадают, результаты будут немедленными. Слишком большое провисание приводит к потере контакта проволоки с электрифицированными шкивами для отжига. Это приводит к образованию сильной дуги и искр, которые повреждают поверхность проволоки и повреждают ленты шкивов. Слишком сильное натяжение растягивает нагретую, размягченную проволоку, изменяя ее окончательный диаметр или полностью ломая.
Термическая подготовка также играет роль в этой передаче. Остаточное тепло, остающееся в проволоке на выходе из волочильной машины, влияет на электрический КПД процесса отжига. Проволоке, которая поступает в отжиг предварительно нагретой, требуется немного меньший электрический ток для достижения полной температуры отжига. Это оптимизирует использование энергии на всей линии и снижает термический удар по металлу.
Выбор правильного оборудования требует сопоставления конкретных характеристик машины с желаемыми производственными результатами. Матрица характеристик и результатов помогает прояснить эти решения. Выбор сервоприводной системы переменного тока с несколькими двигателями вместо традиционной системы с двумя двигателями напрямую приводит к уменьшению проскальзывания проволоки, увеличению срока службы шпиля и измеримой экономии энергии. Вы должны привести технические характеристики оборудования в соответствие с вашими ежедневными производственными задачами.
Масштабируемость и автоматизация определяют, насколько хорошо машина справляется со смешанными производственными средами. Предприятия, использующие проволоку нескольких размеров или переключающиеся между сплавами, получают большую выгоду от автоматизированных средств натягивания струн и быстросменных держателей матриц. Цифровые системы HMI/SCADA позволяют операторам сохранять определенные рецепты натяжения и скорости. Вместо ручной настройки машины в течение часа оператор выбирает рецепт, а ПЛК автоматически настраивает приводы для запуска нового продукта.
Возможности регистрации данных представляют собой важный аспект оценки современных объектов. Машины, оснащенные протоколами связи OPC UA, могут передавать производственные данные в режиме реального времени в центральную ERP-систему завода. Это позволяет инженерным группам отслеживать OEE, отслеживать уровень брака и прогнозировать интервалы технического обслуживания на основе фактической нагрузки двигателя, а не календарных дней.
Факторы долгосрочной эксплуатационной эффективности определяют истинную ценность оборудования. Вы должны рассчитать текущие затраты на расходные материалы. Оцените ожидаемую скорость замены штампов на основе эффективности охлаждения и смазки машины. Отслеживайте прогнозируемый расход смазочного материала и энергоэффективность приводных двигателей. Оцените наличие запасных частей для фирменных сервоприводов и ПЛК. Машина, которая экономит энергию, но требует специальной, труднодоступной электроники, приведет к серьезному простою из-за отказа компонента.
Жизнеспособность промежуточного волочильного станка полностью зависит от его способности одновременно балансировать тепловые нагрузки, гидродинамику и механическое напряжение. Неспособность контролировать нагрев приводит к ухудшению качества проволоки. Плохая смазка разрушает штампы. Неаккуратное натяжение защелкивает изделие. Для успеха необходима интеграция всех трех систем в единую автоматизированную платформу.
При отборе оборудования команды по закупкам и проектированию должны уделять первоочередное внимание прозрачности. Ищите поставщиков, которые предоставляют четкие и документированные данные о времени отклика сервоприводов, скорости охлаждающего потока и возможностях интеграции с существующим оборудованием для отжига. Избегайте машин с программным обеспечением с закрытой архитектурой, которое не позволяет вам настраивать профили натяжения.
Чтобы продолжить модернизацию или установку новых возможностей рисования, выполните следующие действия:
Начните технические консультации с OEM-производителями, чтобы запросить конкретные исследования по продлению срока службы штампов для ваших конкретных сплавов.
Требовать от поставщиков предоставления данных о допусках натяжения и времени реакции танцора в условиях максимальной скорости линии.
Проверьте жесткость воды и возможности фильтрации воды на вашем объекте, чтобы обеспечить совместимость с современными системами охлаждения с узким зазором.
Составьте список точных протоколов связи ПЛК, необходимых для синхронизации новой волочильной машины с существующими последующими отжиговыми и намоточными машинами.
A: Машина для разрушения стержней обрабатывает тяжелую и толстую катанку, используя огромную механическую силу и сильное охлаждение. Промежуточная машина берет продукцию со стадии разбивки и измельчает ее до более мелких диаметров. В промежуточных машинах используется более легкое охлаждение, но требуется значительно более высокая точность контроля натяжения, чтобы предотвратить разрыв более тонкой проволоки.
A: Предотвращает поломку за счет регулирования натяжения с обратной связью. Танцорные рычаги или сенсорные ролики физически обнаруживают провисание или натяжение проволоки. Они посылают сигналы в реальном времени на сервоприводы переменного тока с частотным управлением, которые мгновенно регулируют скорость отдельных шпилей, чтобы поддерживать натяжение в пределах строгого допуска ± 2%, предотвращая растяжение или защелкивание.
Ответ: Лучшая смазка зависит от металла. Для меди обычно требуются богатые эмульсии на жировой основе, чтобы справиться с деформационным упрочнением и сохранить чистоту поверхности. Для алюминия требуются различные смазочные материалы с разной вязкостью и уровнем pH, чтобы предотвратить истирание или прилипание более мягкого металла к штампам. Машины с двумя металлами должны иметь отдельные системы управления жидкостью.
Ответ: Охлаждение шпиля удаляет большую часть тепла от трения, образующегося в процессе волочения. Если кабестаны перегреваются, это тепло передается по проволоке к следующей матрице. Чрезмерное тепло приводит к термическому расширению матриц из карбида вольфрама или PCD, изменяя диаметр проволоки и ускоряя физический износ горловины матрицы.
Ответ: Синхронизация достигается с помощью главного ПЛК, который соединяет главную приводную передачу волочильной машины с контактными шкивами отжиговой печи. ПЛК постоянно контролирует скорость проволоки и регулирует приводы для поддержания идеального натяжения. Это предотвращает провисание провода, потерю электрического контакта или слишком сильное натягивание и растяжение.
Ответ: Из-за сильной пластической деформации и механического трения температура на границе раздела матрицы обычно колеблется от 150°C до 400°C. Для управления этим теплом и предотвращения металлургического повреждения проволоки необходимы эффективное прямое охлаждение матрицы и надежная жидкостная смазка.


 Pусский
 简体中文